攻牙 编程最容易漏的不是孔位:底孔口径、盲孔深度、刚性攻牙三件事。口径人工定,孔系刀路 10–20 秒自动出。1 元试 2 次先试。
长条件 加工:夹持点决定刀路边界。三段排法——定装夹、分段排粗、精加工收口,压板与支撑人来定。1 元试 2 次拿真实长条件试。
先车后铣 零件 编程难在两序之间:找基准、补余量、定坐标。基准定了,刀路 10–20 秒自动出,含检查约 5 分钟,不用换 NX。1 元试 2 次先验证。
机加工隐性成本有六笔不记账:等程序停机、深夜赶工、返工报废、外包加急、离职空窗、压价接单。逐笔指给你看在哪,1 元试 2 次先收回最痛的一笔。
小批量多品种编程怎么配人手:养专职、找外包、在 NX 上加装自动编程三种配置对照。治具板类长条圆盘都适用,1 元试 2 次先试两张图再定。
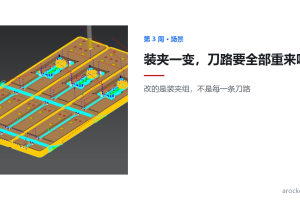
圆盘类零件加工换一次装夹,到底哪些要重来?本文把刀路、装夹与工序分三层对照,说明加装自动编程层后改的是装夹组,而不是每一条刀路。
CNC自动编程与刀具寿命管理的关系 在现代制造业中,刀具寿命管理的优化对提高生产效率和降低成本起着至关重要的作用。CNC(计算机数控)自动编程技术的引入,为刀具寿命的管理提供了全新的思路和方法。通过精确控制加工过程中的刀具使用情况,CNC自...