小批量多品种 编程是小厂最典型的处境:一个月几十种零件,每样几张图,谁也成不了”熟手”。上次写”10 个人的厂要不要养专职编程”,这次把问题再往前推一步——不问要不要养人,问人、外包、工具三种配置怎么搭(上次那笔账在 10 个人的小厂要不要养专职编程)。
一、小批量多品种编程,难在哪
- 每种零件的编程经验用一次就放下,永远攒不成熟手;
- 图档琐碎,切换频繁,一天编八张图比编一张大件更磨人;
- 活少的时候养人亏,活多的时候人不够——始终踩不中平衡点。
这类厂的活恰恰有个规律:品种虽多,结构相似。治具/检具件、板类、长条、圆盘薄壁、非标自动化零件——多数图的骨架就这几种,差异在孔位和尺寸。这个规律就是配置方案的突破口。
验证这个规律只需要十分钟:把上个月的图档按结构归个类,数一数”骨架相似”的占几成。多数小厂会发现,真正要求独门手艺的图是小头,大头是那些”换个孔位又是一张”的重复劳动——配置方案该围着这个大头设计,而不是围着小头。
二、三种配置,对照着看
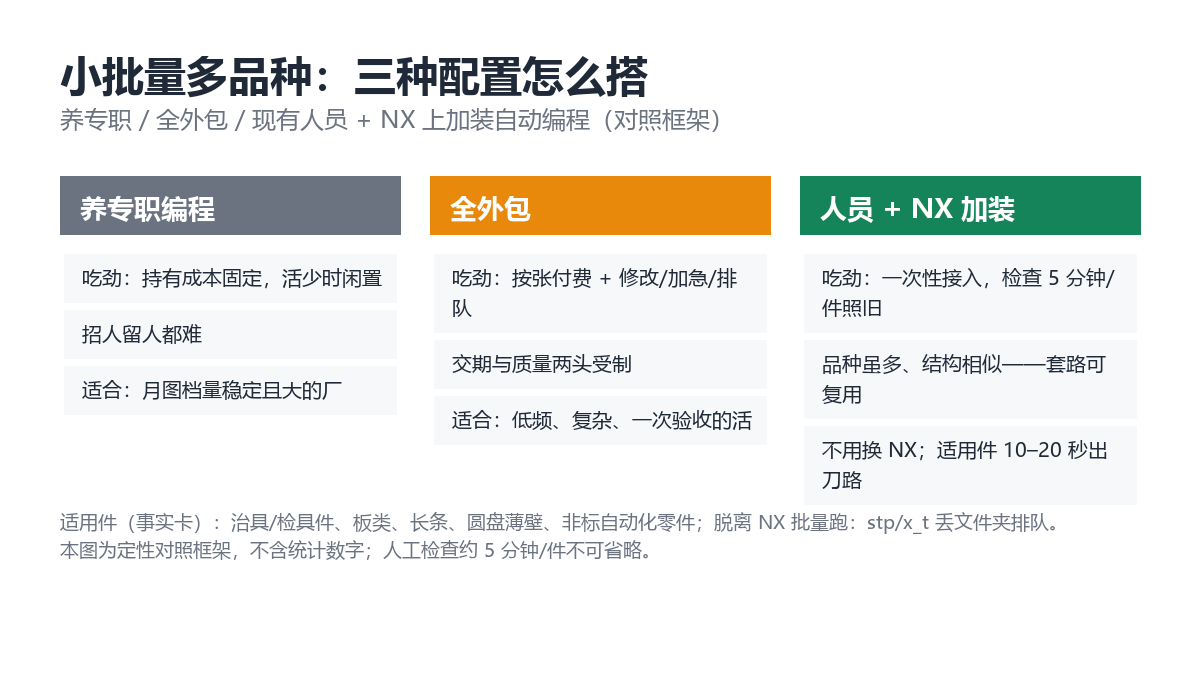
| 配置 | 吃劲的地方 | 适合谁 |
|---|---|---|
| 养专职编程 | 持有成本固定,活少时闲置;招人留人都难 | 月图档量稳定且大 |
| 全外包 | 按张付费 + 修改轮次、加急、排队等加项,交期受制 | 低频、复杂、一次性验收的活 |
| 现有人员 + NX 上加装自动编程 | 一次性接入,人工检查约 5 分钟/件照旧 | 品种多、结构相似的标准件流 |
第三种是小批量多品种场景里杠杆最大的一种,原因就在下一节的规律:结构相似 = 套路可复用。插件自动选刀、从零识别特征、免配模板,治具板类这类标准结构单件刀路生成 10–20 秒(产品实测区间);不用换 NX——插件跑在你现有的 NX 里(NX 10 / 12 / 2206 / 2406),操作工位、工序流程都不用动。
三、品种多,就往批量跑法上靠
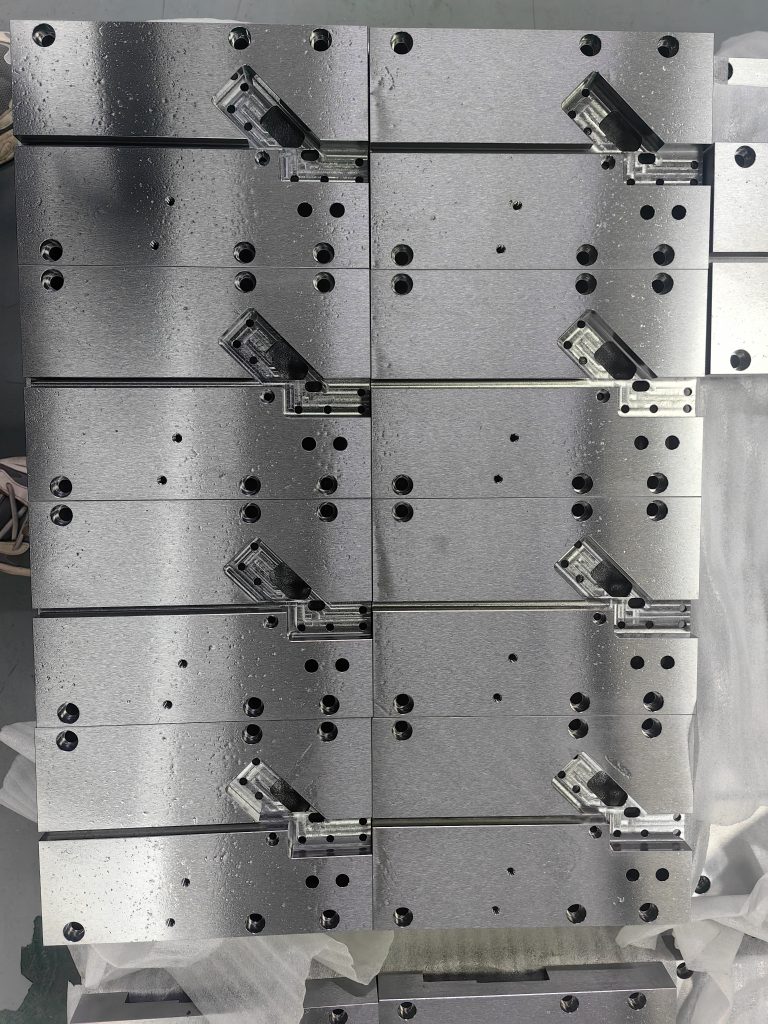
品种多不等于只能一张一张编。图档攒够一批,可以脱离 NX 批量跑(脱离 NX 批量跑法的完整说明 是它的完整说明):stp / x_t 文件丢进文件夹排队,机器自己逐个出程序,人腾出手去做检查和装夹。上个月那批板类件就是典型——一批十几种规格的板,流程一样、参数成组,最适合这种跑法。
三种配置与招工难那篇的三条出路(招工难的三条出路)一脉相承,只是换了个问法。对照着分:结构相似的成批跑,真正复杂、一次性的送外包或留给老师傅,专职编程岗在小厂里反而常常是最后才需要配的。
还有一个容易忽略的账:三种配置的切换成本不对称。养人再裁人、外包再收回,来回都是折腾;工具这条线装好就在那里,活多活少都随取随用——对波动最大的小厂,这份”不用重新决定”的价值,经常比单价本身更高。
四、结论与下一步
配置没有标准答案,只有一个判断顺序:先看自家的活像不像”结构相似的标准件流”,像,就先试工具杠杆最大的一条:
- 【1 元试 2 次】(充值版 1 元 2 次,10 元起充),拿这周最普通的一张图试;
- 图档多的话,把批量跑法也试上——安装说明见 下载试用,或电话 400-1611-009;
- 试完再决定三种配置怎么搭,顺序别反。
说明
- 三种配置的适用判断为定性框架,不含统计数字。
- 自动选刀、从零识别特征、免配模板、刀路生成 10–20 秒/件、人工检查约 5 分钟/件、脱离 NX 批量编程(stp/x_t)、支持 NX 版本、充值版 1 元 2 次(10 元起充):产品事实卡。
- 板类零件照片为站内素材库实拍。

评论 (0)