长条件 加工难就难在”夹”字上:件越长,夹持端和悬伸端的差别越大,刀路的顺序、分几段、从哪头下刀,全都跟着夹持方式走。长条件(长条类零件)在治具和自动化设备里很常见——导向条、支撑梁、长底板,都是典型的长条件。这一篇讲夹持怎么决定刀路,跟之前讲变形的那篇(长条件变形与薄壁件处理)分工:那篇讲薄壁变形与余量,这篇讲长件的夹持与分段。
一、长条件 加工,为什么不能按普通件编
短件夹一次,一个坐标系走完,刀路顺序基本只由工艺决定。长条件不一样:
- 夹持点就是刀路边界。压板压住的地方不能过刀,两次压板之间要分段——先编哪一段、后编哪一段,取决于你打算几次装夹;
- 悬伸端刚性差。离夹持越远,让刀越大,精加工那一遍通常要往夹持端方向收——顺序反了,末端尺寸整批偏;
- 接刀位置要挑。两段刀路接在哪里,不能落在最关键的配合面上——这个位置是编程人挑的,不是软件算的。
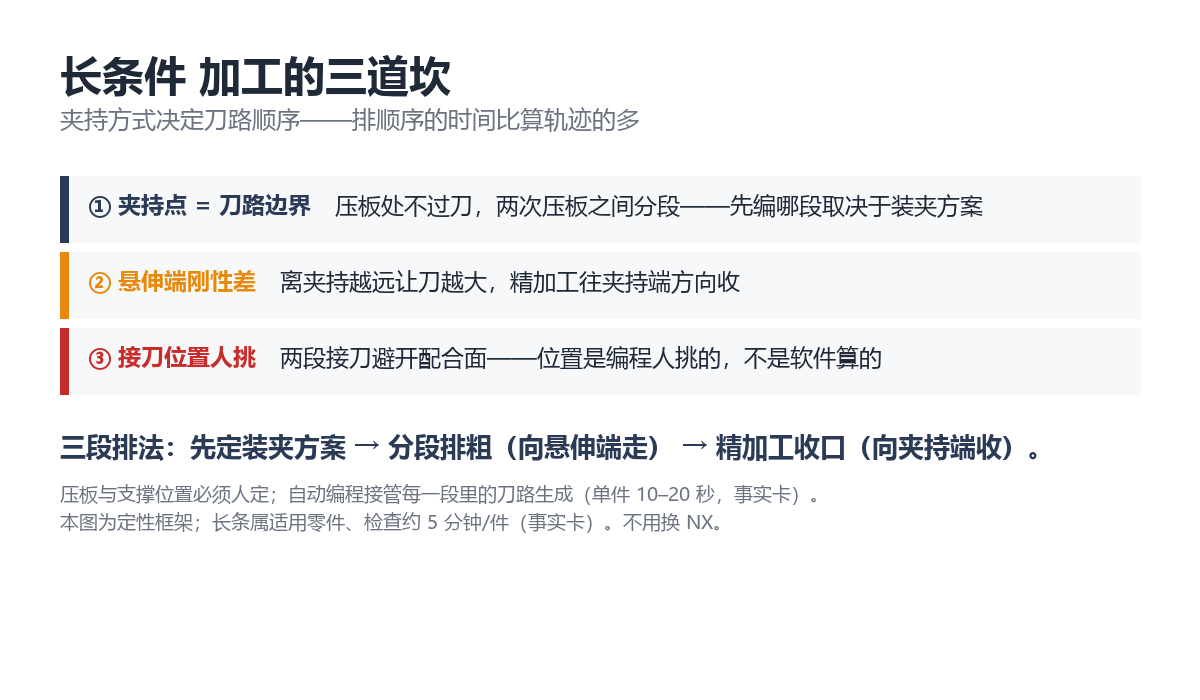
这三条都不是”算刀路”本身的难度,而是”怎么排”的难度——所以长条件的编程时间,花在排顺序上的比花在算轨迹上的多。
还有一个常被漏掉的变量:刀具。长条件分段之后,悬伸端的刀常常要用加长杆或者小直径刀——刀具一换,切削参数跟着变,刀路的进给转速就要分段设。这也是为什么长条件的程序里”参数表”比短件长:不是软件算不出来,是每一段的刀具和刚性都不一样,口径必须分段给。
二、长条件 加工的三段排法
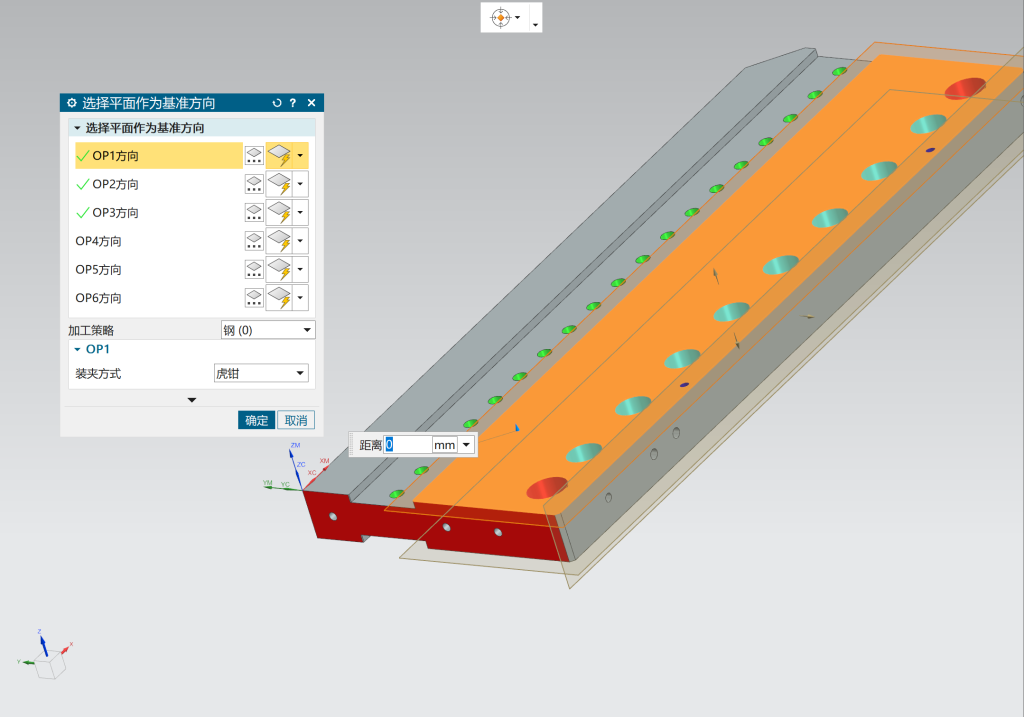
我们给长条件排刀路,习惯按这三段走:
- 先定装夹方案:几次装夹、压板在哪、每段加工哪些面——这个定了,后面全是执行;
- 再分段排粗:每段粗加工从靠夹持端下刀、往悬伸端走,让刚性最差的一段少承担余量;
- 最后精加工收口:精加工各段往夹持端收,接刀位置避开配合面。
这是框架不是公式——每一件长条件的压板位置、悬伸长度都不一样,支撑和压板位置必须人定,自动编程接管的是每一段里的刀路生成:单件 10–20 秒出刀路(产品实测区间),含人工检查约 5 分钟/件。跑法长在现有 NX 里,不用换 NX。
三、诚实说:长条件的边界在哪
自动编程对长条件有用,但有三件事替不了人:压板位置的取舍(这是装夹经验)、支撑要不要加(涉及工件刚性判断)、首件尺寸验证(试切照旧)。如果你厂里的长条件悬伸特别大、或者必须四轴一次成型——那已经超出三轴自动编程的适用范围了,我们照实说:这类活不建议硬套自动编程,先解决装夹再谈提速。
一个简单的自查方法:把你的长条件按”几次装夹”分类——一次装夹能干完的,自动出刀路的收益最直接;要翻来覆去几次装夹的,先把装夹方案标准化,再让系统接管每一段的刀路生成。装夹方案越稳定,自动化的收益越确定;装夹方案天天变的厂,先补的是装夹管理,不是编程速度。
四、结论与下一步
- 把你厂里最常见的那一种长条件夹持方案拍照留档——分段排法先标准化,再谈自动化;
- 想看长条件在三轴自动编程里的实际效果,【1 元试 2 次】,拿一根真实长条件试;
- 长条件变形与余量的处理细节见 长条件变形与薄壁件处理;毛坯余量不均的修法见 毛坯余量不均的修法;安装见 下载试用。
说明
- 夹持三道坎、三段排法:定性框架,不含统计数字;长条类零件属于产品适用零件类型(事实卡)。
- 刀路生成 10–20 秒/件、人工检查约 5 分钟/件:产品事实卡。
- NX 对话框截图为站内素材库真实截图。

评论 (0)