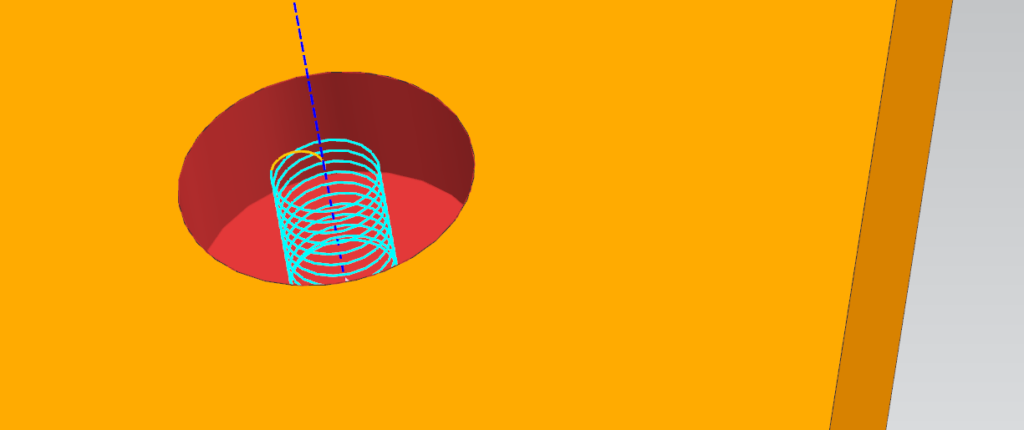
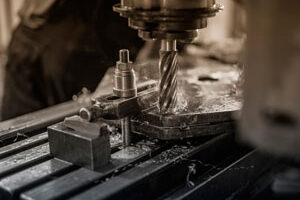
攻牙 编程在板类件里出现频率极高:一块板上几十个螺纹孔,孔位好定,真正容易漏的是孔径、孔深和机床能力这三件事。这一篇只讲螺纹孔,其他孔系不展开——孔的螺旋铣削刀路长什么样,看下面这张特写。
一、螺纹孔在三件事上出错
- 底孔直径。底孔大小直接决定丝锥受力——底孔小了丝锥易断,大了螺纹不完整。底孔该多大是工艺口径,每家有自己的表,工具不该替你定;
- 孔深与盲孔。盲孔攻牙要留退刀空间,螺纹深度标不标清楚,结果差一截——图纸上没写清楚的,编程环节就得停下来问;
- 机床的刚性攻牙。机床支不支持刚性攻牙、丝锥夹持方式(浮动丝锥夹头还是刚性夹持),决定 G 代码怎么出——这一项跟机床有关,编程侧要按机床能力出程序;
- 图纸标注。螺纹标注是”M8 通孔”还是”M8 深 15″——通孔盲孔一字之差,程序完全两样。标注不清的,宁可停下来问,别猜。
二、攻牙 编程里,系统接管哪一段
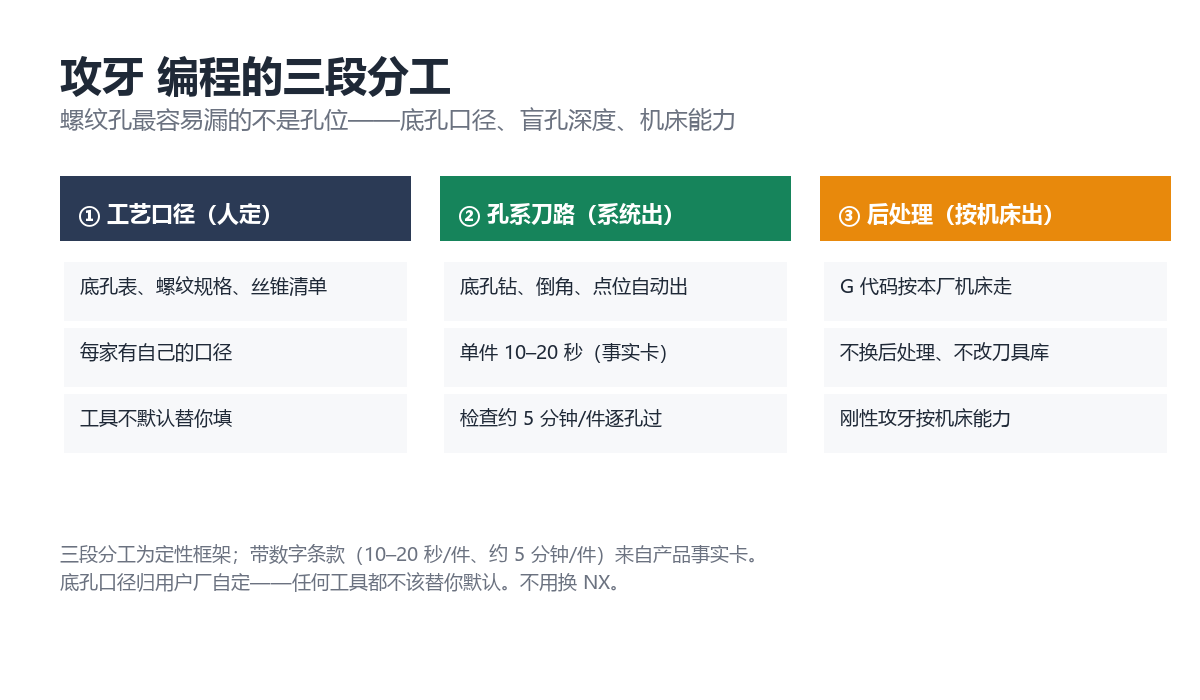
按三段分工:
- 工艺口径——人定:底孔表、螺纹规格、丝锥清单,这是你厂的口径,任何工具都不该默认替你填;
- 孔系刀路——系统生成:底孔钻、倒角、点位的刀路自动出,单件 10–20 秒(产品实测区间),含人工检查约 5 分钟/件——螺纹孔越多,检查越是逐个过;
- 后处理——按机床出:G 代码按你厂的机床和后处理走,不换后处理、不改刀具库。
整套跑法长在现有 NX 里,不用换 NX:螺纹孔的孔系程序和铣面孔系在同一个 NX 环境里出,螺纹与深孔的特殊工艺展开见 螺纹、攻牙和深孔钻削的特殊工艺、钻孔编程对攻牙、扩孔的支持。
顺带说一句丝锥断了怎么办:断丝锥的处理(焊补、电脉冲取断丝)成本高且伤件,这类事故的性价比永远不如预防——口径表管住底孔、检查管住规格、机床能力管住 G 代码,三道闸都在编程侧,出事概率自然下来。攻牙 编程的功夫,三分在编、七分在防。
三、40 个螺纹孔的板,检查怎么做(演算示例)
拿一块典型的板类件举例(演算示例,非实测统计):板上 40 个螺纹孔,孔位各不相同。手编情形下孔系程序逐个输入,行业普遍 1–3 小时/件;自动出刀路 10–20 秒/件(事实卡),人工检查逐孔过一遍约 5 分钟/件——注意这 5 分钟在螺纹孔多的板上反而更重要:孔位对了、底孔错了,试切才暴露,成本全落在机床边。40 张图的板类件完整案例见 40 张图的板类件完整案例。
检查不必凭感觉,按四查走:一查底孔直径对不对口径表;二查孔深与盲孔的退刀空间;三查螺纹规格与丝锥号对得上;四查通孔盲孔跟图纸标注一致。四查走完再上机床,试切才真正是”确认”而不是”排错”。
四、结论与下一步
- 把你厂的底孔口径表和丝锥清单整理成一页——这是攻牙 编程提速的前提,零成本;
- 图纸标注(通孔/盲孔/深度)跟设计端约好格式——标注不清是螺纹孔出错的第一来源;
- 螺纹、攻牙与深孔钻削的特殊工艺,站内已有专文(螺纹、攻牙和深孔钻削的特殊工艺、钻孔编程对攻牙、扩孔的支持);
- 想拿真实板类件试:【1 元试 2 次】;安装见 下载试用,电话 400-1611-009。
说明
- 三件事、三段分工:定性框架;40 孔示例为演算口径并已在正文标注,非实测统计。
- 刀路生成 10–20 秒/件、人工检查约 5 分钟/件、行业 1–3 小时/件:产品事实卡。
- 孔刀路特写为站内素材库真实渲染。

评论 (0)