先车后铣 零件 编程,难点不在两个工序本身——车序是车序的事,铣序是铣序的事——而在两序之间那一段:车完的坯子放在机台上,铣序的基准从哪来、余量按多少算、刀路从哪一序接着写。治具、检具和非标自动化零件里都有先车后铣件:车床先把回转面干完,孔系、槽和铣面再回到加工中心。这一篇就把这段”之间”拆开看。
一、先车后铣 零件 编程,两序之间在忙什么
人工流程里,这段”之间”通常是三件事:
- 找基准。车序留下的端面、外圆或者止口,就是铣序的定位面——但实物在机台上,不在屏幕里,编程师傅得先拿实物量一遍:端面平不平、外圆到没到尺寸、止口深浅对不对。
- 补余量。车序的公差和变形都落在实物上,三维模型还是”理想坯”,铣序的毛坯要按实测值修正,不然第一刀就切深或者切空。
- 定坐标。铣序的原点要跟车序的基准面对齐——孔位、槽位全从这来,错半毫米,后面全是废品。
三件事里没有一件是”写刀路”,但件件都决定刀路对不对。行业里人工编一个件普遍要 1–3 小时,先车后铣件往往还要往上加——加的就是这段来回量、来回对的时间。
所以先车后铣件的真实流程是:车序完工 → 机床边实测口径 → 口径回填到铣序模型 → 铣序出刀路 → 人工检查 → 首件试切。前三步定的是”对不对”,第四步定的是”快不快”——顺序不能倒,倒过来就是拿没核过的口径直接出程序,错了全在机床边返工。
二、自动编程接管哪一段
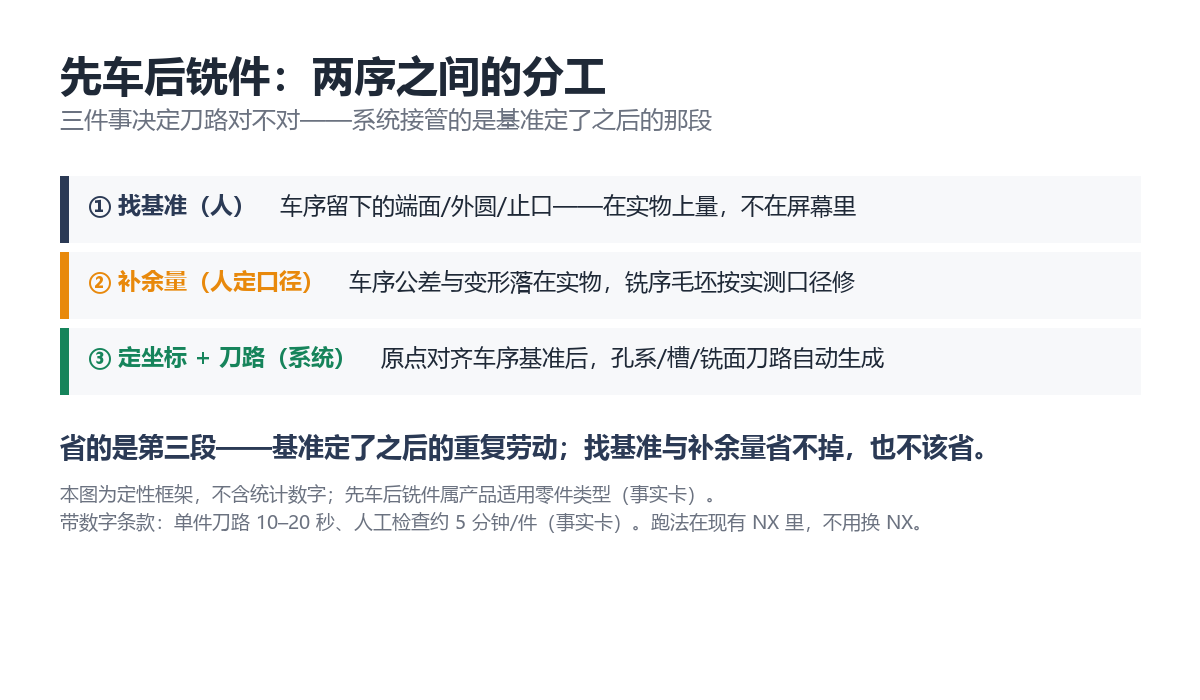
把上面三件事按”能不能交给系统”分一下:
- 实物找基准——留给人。模型里没有实物偏差,这一步本来就是机床边的事,谁编都得干;
- 补余量——人给口径,系统执行。实测值填进去,毛坯按口径更新;
- 定坐标之后的刀路——交给系统。基准定了,孔系、槽、铣面的刀路自动生成,单件 10–20 秒(产品实测区间),含人工检查约 5 分钟/件,检查照旧不可省。
说白了,自动编程省的是第三段——基准定了之后那段重复劳动;前两段省不掉,也不该省。这套跑法长在现有 NX 里,不用换 NX:车序照旧,铣序加装一个自动编程插件,NX 10 / 12 / 2206 / 2406 都支持。
三、一个提醒:别把”两序”当成”两次编程”
两序不是两套独立程序那么简单:铣序的毛坯来自车序的实物,铣序的基准来自车序的图纸口径。谁在编,就得有人同时看得见两个工序——这是先车后铣 零件 编程和单序零件最大的区别,也是判断任何工具适不适合你的标准:工具能不能帮你把”两序之间”这段接上,而不是只把刀路算快。
二次装夹的坐标怎么处理,站内有一篇专门讲(二次装夹的坐标怎么处理);毛坯余量不均怎么修,见 毛坯余量不均怎么修;治具件单序实测见 治具件单序实测对照。
四、结论与下一步
- 先车后铣件先别急着谈提速——把车序的实测口径和铣序的基准面先定下来,这是不花软件钱的事;
- 装夹方式(虎钳/压板/吸盘)、加工策略这些默认值,在插件设置里一次配好、之后每件复用——配置一次,长期生效;
- 基准口径定了,铣序刀路可以交给系统跑:【1 元试 2 次】,拿你自己的先车后铣件试一把;
- 安装与支持版本见 下载试用,或电话 400-1611-009。下一篇讲长条件:件越长,越要讲”怎么夹”。
说明
- 两序之间三件事、分工框架:定性框架,不含统计数字;先车后铣件属于产品适用零件类型(事实卡)。
- 行业人工编程 1–3 小时/件、刀路生成 10–20 秒/件、人工检查约 5 分钟/件、支持 NX 版本:产品事实卡。
- 卡尺测量图为图库实拍(来源已登记),非客户现场。

评论 (0)