圆盘类零件加工里最常见的一句抱怨是:”翻个面,前面编的就白编了。”这句话一半对、一半不对。对的是装夹方向确实变了;不对的是刀路本身没变——变的是基准和工序归属。这篇把圆盘类薄壁件(法兰、端盖、传动盘)在换装夹时的”重来清单”拆清楚,并说明加装层在这里能接住哪一段:不用换 NX。
一、圆盘类零件加工:翻个面,到底哪些东西变了
圆盘类薄壁件一般要加工两到三个面:正面端面与台阶、反面止口、外圆或均布孔系。每换一次装夹,现场就要做这些事:
- 重新找正、重新对刀,确认新的工件坐标系
- 确认这次装夹后哪些面能加工、哪些面被压住了
- 检查上一道工序留下的余量,这一道能不能刚好切到
师傅头疼的不是这些动作本身,而是“我是不是得把前面那套刀路再走一遍”。要回答这个问题,得先把”装夹”和”刀路”这两件事分开。
二、把”重来”拆成三层,答案就出来了
| 层 | 换装夹后 | 说明 |
|---|---|---|
| 几何刀路(外形、孔系、台阶的走刀轨迹) | 基本不变 | 它由零件形状决定,跟夹在哪一面无关 |
| 装夹方向与工件坐标系 | 必须重来 | 基准变了,坐标系与安全平面都要重新定 |
| 切削参数与余量 | 部分调整 | 换了受力状态,薄壁件的余量往往要改 |
也就是说:真正”重来”的是基准和工序归属,不是刀路本身。 这句话要成立,有个前提——软件里必须把”装夹/工序方向”和”刀路”分层管理,而不是把二者混在一堆工序里。
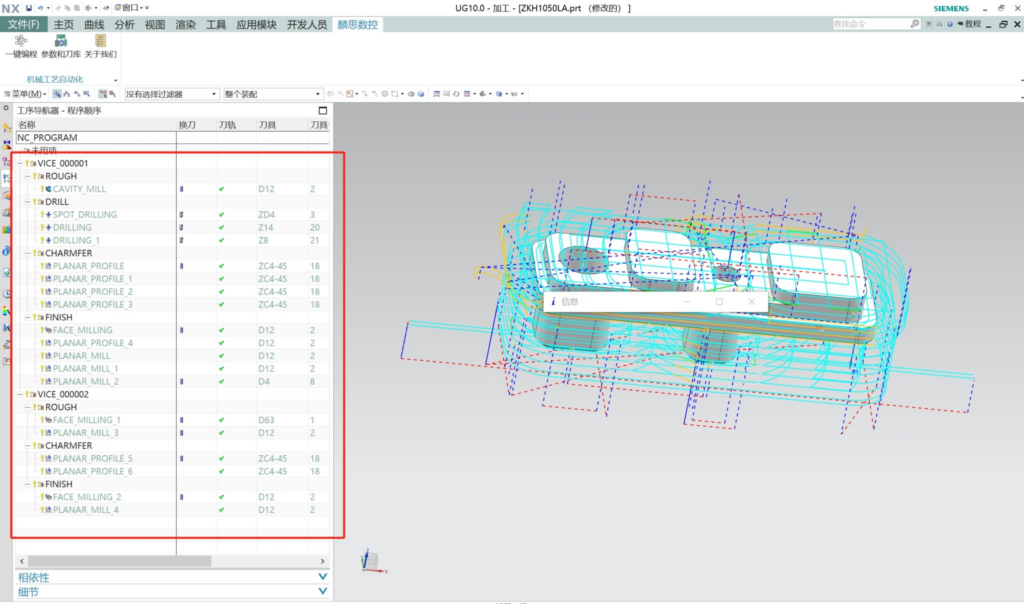
NX 的工序树天然是这个结构:一次装夹下面的工序归成一组,同批零件的多道装夹各自成组。下面这张界面就是典型的两次虎钳装夹——两组 VICE 里面各自挂着完整的粗、精、钻孔、倒角工序:
工序展开到最细一层,长这样——底壁铣外壁粗、2D 平面铣清角粗、点孔、钻孔 G81、螺旋铣孔粗、底壁铣外壁精、平面铣跟随精、精孔铣孔精、2D 平面倒角,每道工序后面跟着刀具号:
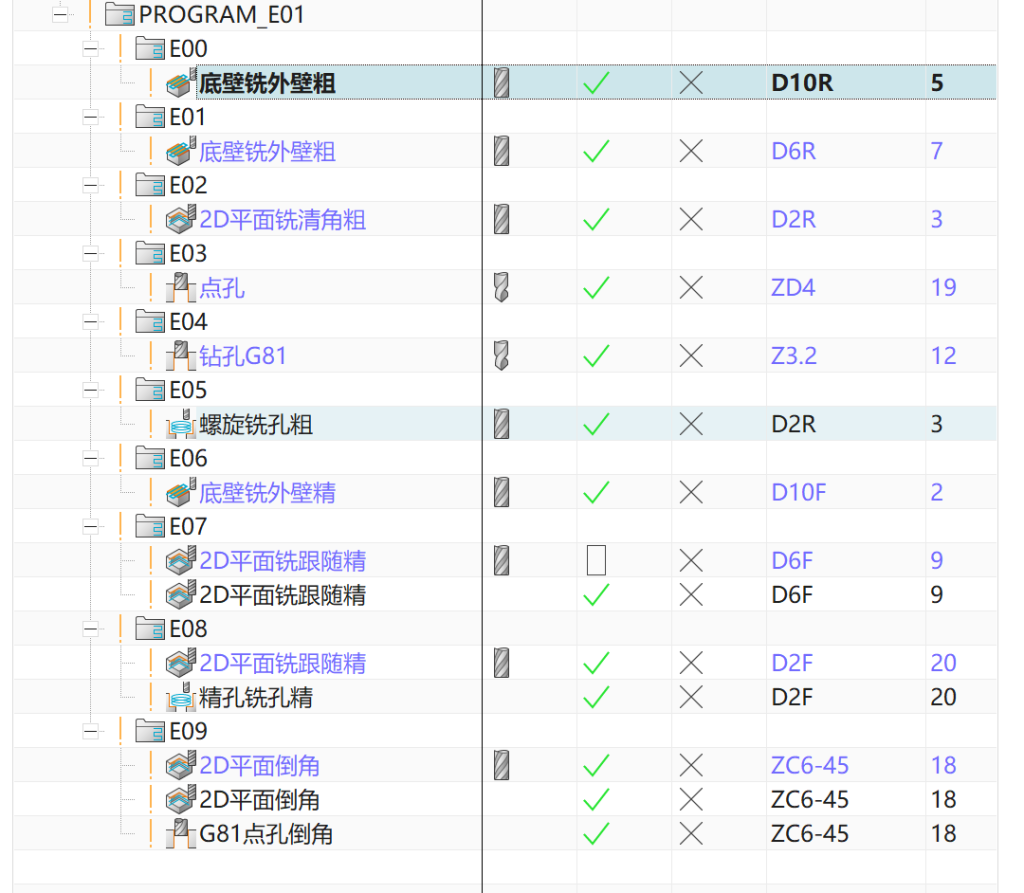
看懂这个结构的价值是:换装夹时你要动的是”装夹组”,不是里面每一条刀路。 哪几条要重出、哪几条能沿用,一眼能分出来。
三、加装层在这里接住哪一段
圆盘类薄壁件的痛点在”重复”,而重复恰好是工具的主场:
- 从零识别特征、免配模板、自动选刀:正反面各识别一次,孔系、台阶按面归位,不用手工一根根建
- 批量:圆盘类零件通常一批十几件到几十件,stp / x_t 丢文件夹批量跑(含人工检查约 5 分钟 / 件)。小批量定制零件里插件到底能接住哪部分活,小批量定制零件里插件能接住哪部分活 有过一次归纳
- 模板协同:如果同一款圆盘长期做,把它做成模板更省事;工具支持已有模板库继续用
- 不用换 NX:刀具库、后处理、工艺习惯全都留在原地
和装夹配合的另外两件事,本身与软件无关,但收益很直接:零点定位、快换夹持把”重新找正”这一步从几十分钟压到几分钟;长条件与薄壁件的装夹方案先定型,再谈刀路复用(这条上周那篇讲避坑时展开过,长条件与薄壁件的两个翻车点)。
批量能力在换装夹场景下的价值值得单说一句:一件一件编,你可能懒得优化装夹方案,因为改一次要重编;能批量之后,先试装夹、再批量出程序才划算。批量跑法的完整说明在 批量跑法的完整说明。
边界照旧:复杂曲面模具、异形特殊几何、非常规工艺接不住,圆盘上有大面积曲面的部分仍要人工处理。
四、结论与下一步
- 换装夹要不要重编,取决于你有没有把”装夹”和”刀路”分层。分层了,改的是组;没分层,改的是全部。
- 拿一款典型的圆盘薄壁件试:正面编完,换个装夹再编反面,看要改多少:【1 元试 2 次】,10 元起充。
- 版本与安装要求见 下载试用;电话 400-1611-009。
说明
- 工序分组结构、两次虎钳装夹的工序组织方式为 NX 界面自带结构(截图为站内归档素材)。
- 零点定位、快换夹持的收益表述为现场通用经验,不含任何具体时间数据。
- 特征识别、自动选刀、免配模板、模板协同、批量编程、支持版本来自产品事实卡。
- 待补:圆盘类零件实物图、两种装夹方案对比图(素材库暂无对应实拍,本节配图先用工序界面替代)。

评论 (0)