治具零件编程这件事,在厂里通常是一个人对着图档坐一下午的活。这篇不绕弯:同样一张治具底板,刀路生成这一段的耗时,人工是 1–3 小时量级,加装自动编程层是 10–20 秒量级;差距最大的是这一段,不是整件事。含人工检查,这件活大约 5 分钟。
一、治具零件编程:时间到底花在哪
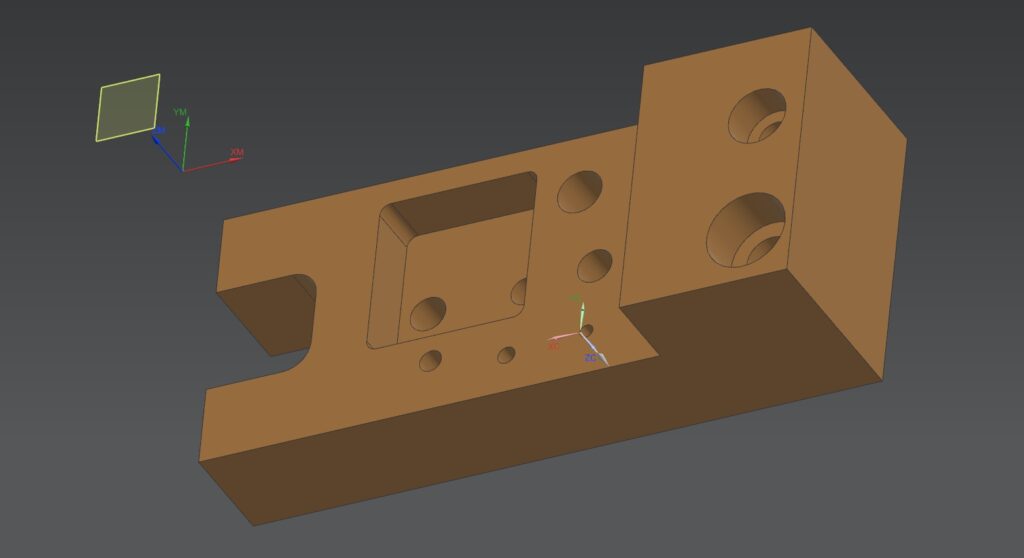
先看具象场景。一张典型的治具底板:外形台阶、孔系几组(通孔、沉头、销孔)、局部型腔,通常还要分两道装夹——正面做完翻面做反面。
老师傅的流程不是”点一下”,而是一串动作:
- 读图,判断哪些面要加工、哪些面留给装配
- 一根一根建刀路:外形粗、外形精、孔位点钻、钻孔、铰孔、倒角
- 逐条设参数:刀具、切深、步距、进给、转速、余量
- 碰撞与过切检查,改掉不对的地方
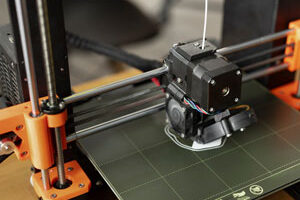
这些动作本身没有废动作,问题是它们每次都从零来一遍——换一张治具底板,形状不同,前面那串判断和设置大部分要重新走。治具面板类零件的三维模型可以先看一张:
二、这件的账:3 小时、18 秒、5 分钟
把”编一张治具底板”拆成两段来算:刀路生成和人工检查。
| 环节 | 人工编程 | 加装自动编程层 |
|---|---|---|
| 刀路生成 | 1–3 小时 / 件(行业普遍口径) | 10–20 秒 / 件 |
| 人工检查 | 含在上述时间里 | 约 5 分钟 / 件 |
| 合计(本篇举例取上沿) | ≈ 3 小时 | ≈ 5 分 20 秒 |
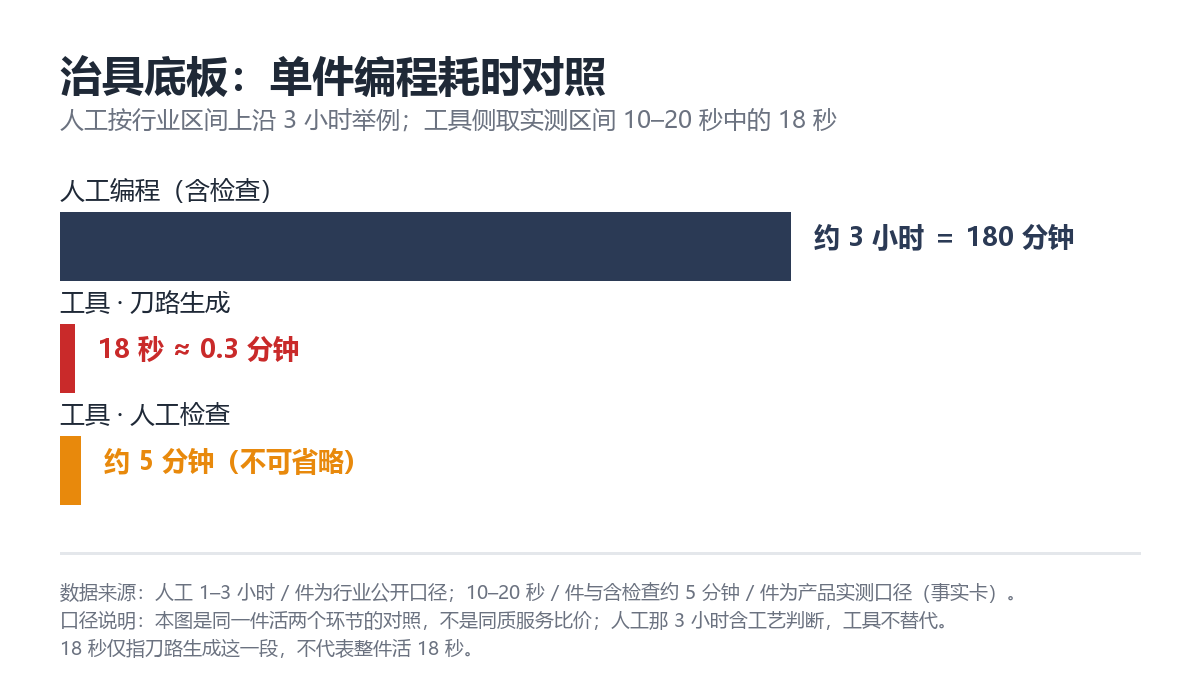
这张图要读准三点:
- 18 秒只是刀路生成那一段。本篇按产品实测区间 10–20 秒取 18 秒举例,不拿它当”整件活 18 秒”。
- 人工检查那 5 分钟不省,也不该省。自动编程不等于免检,它是把”信不信工具”换成”按清单过一遍”。
- 差距的来源不是手速,是重复。外形粗精、孔系、倒角这套组合,在治具/检具件上高度套路化,工具能一次认出来;人再快,也得一根一根建。
所以这张账的正确读法是:人被省下来的不是”操作速度”,是”每次从头来一遍”。
三、加装这一层怎么落地:不用换 NX
落到做法上只有一句:在现有的 NX 里加装一个编程层,不用换 NX。 这条在治具件场景尤其成立——你已经有的刀具库、后处理、工艺习惯全部留着,加的是”从模型到刀路”这一段。
加装层在这里负责的事:
- 从零识别特征、免配模板:丢进模型直接识别孔系、台阶、型腔,不需要你先花几个月建模板库
- 自动选刀:按特征和材料选刀,参数给一套可用的起点
- 模板协同:厂里已有的模板库继续用,标准件走模板,杂件走识别
- 批量:stp / x_t 丢文件夹分批跑,适合治具件这种”一次来十几张”的活
支持 NX 10 / 12 / 2206 / 2406,是 NX 的增强层,不是 NX 的替代品。
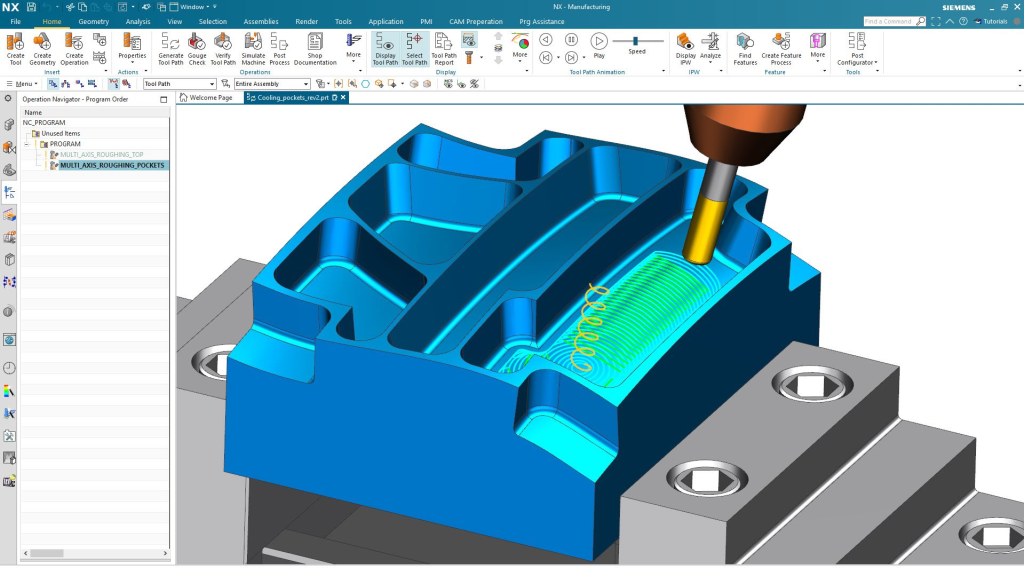
边界也一次说清楚:复杂曲面模具、异形特殊几何、非常规工艺,这层接不住,仍然要人工逐件判断。治具/检具件、板类、长条、圆盘薄壁、非标自动化零件、先车后铣件,这些是它的主场。NX 加工界面里从模型到刀路这一段长什么样,可以对照看:
四、结论与下一步
- 治具件编程省时间的关键不在”点得快”,在同一套组合能不能只判断一次。先数一下你厂一个月做多少张治具/检具底板。
- 别信任何人的口径,包括这篇:抽 2 张你厂最典型的治具图去试,看识别出来的特征全不全、刀路要不要大改。同类活里,编程外包按张算的总账,按 40 张图算一遍编程外包的总账 里有另一种算法的对照。
- 图档量大的厂顺手把批量也试掉——脱离 NX 把图档丢进文件夹批量跑 讲了脱离 NX 把图档丢文件夹的跑法。至于”不升级到底省了多少钱”,不升级的代价:三年算一次 把三年曲线画出来了。
【1 元试 2 次】,10 元起充;想先看安装与版本要求,去 下载试用。咨询电话 400-1611-009。
说明
- 耗时数据:人工 1–3 小时 / 件为行业公开口径;10–20 秒 / 件(刀路生成)、含人工检查约 5 分钟 / 件为产品实测口径(事实卡)。
- 本文的”3 小时””18 秒”是按上述区间的举例取值,不是某一台机床的实测录屏记录;双屏计时对照录屏属于待补素材,做好后本页会替换。
- 人工检查环节不可省略,本文不承诺”免检直上机”。

评论 (0)