薄壁件加工变形和长条件的让刀,是自动编程最容易翻车的两个地方。这篇不讲自己能耐,专门讲我们接不住的那部分:特征识别没问题、刀路也能出,但”这件活能不能一刀到位”取决于刚性、余量和试切,跟软件快不快没关系。诚实换信任,这一篇是本周最不”销售”的一篇。
一、薄壁件加工变形:难点不在”编不出来”
先说清楚误区。有人以为自动编程的对手是”形状复杂”,所以长条板和薄壁件应该很好编——外形简单、孔也不多。
实际相反。这两类活的形状确实好识别,难的是编出来之后:
- 长条件:长径比大,装夹时两端一夹、中间一顶,工件本身就被压出预变形;加工完松开,尺寸弹回去
- 薄壁件:壁厚薄,刀一过去,壁被推开、弹回,尺寸看着在公差内,装配时才发现装不上
一个长条台阶板件的模型长这样:
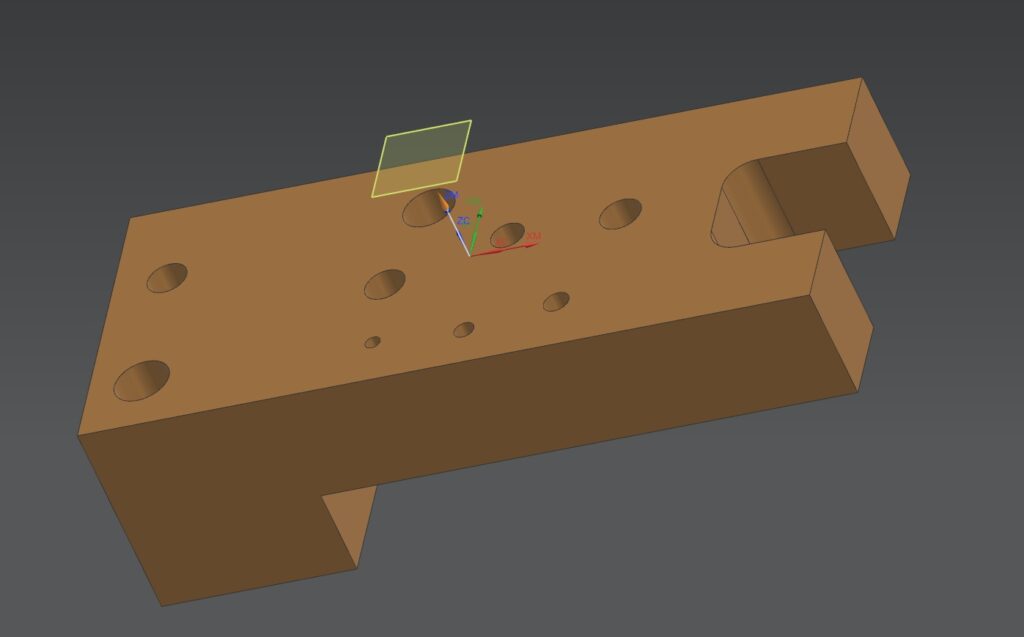
形状识别对它来说是送分题。真正决定成败的是”切削力怎么走、余量怎么留、什么时候松夹”。
二、最容易翻车的两个地方
地方一:毛坯余量设错
余量不是”多留一点更保险”。留多了,粗加工要多走好几层,切削力大、变形也大;留少了,精加工一刀吃掉黑皮,刀具直接崩。
余量设置通常是这样的界面——Z 方向、X 方向、Y 方向各给一个值,加上毛坯类型和装夹方式:
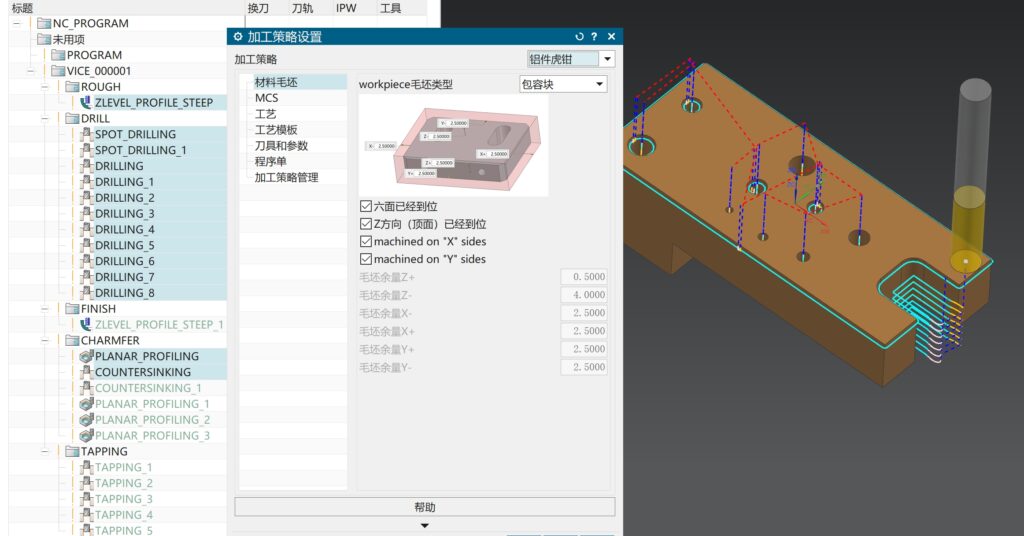
往下还有一层”底余量 / 壁余量”的拆分——底和壁分开留,正是因为壁比底更容易被让刀:
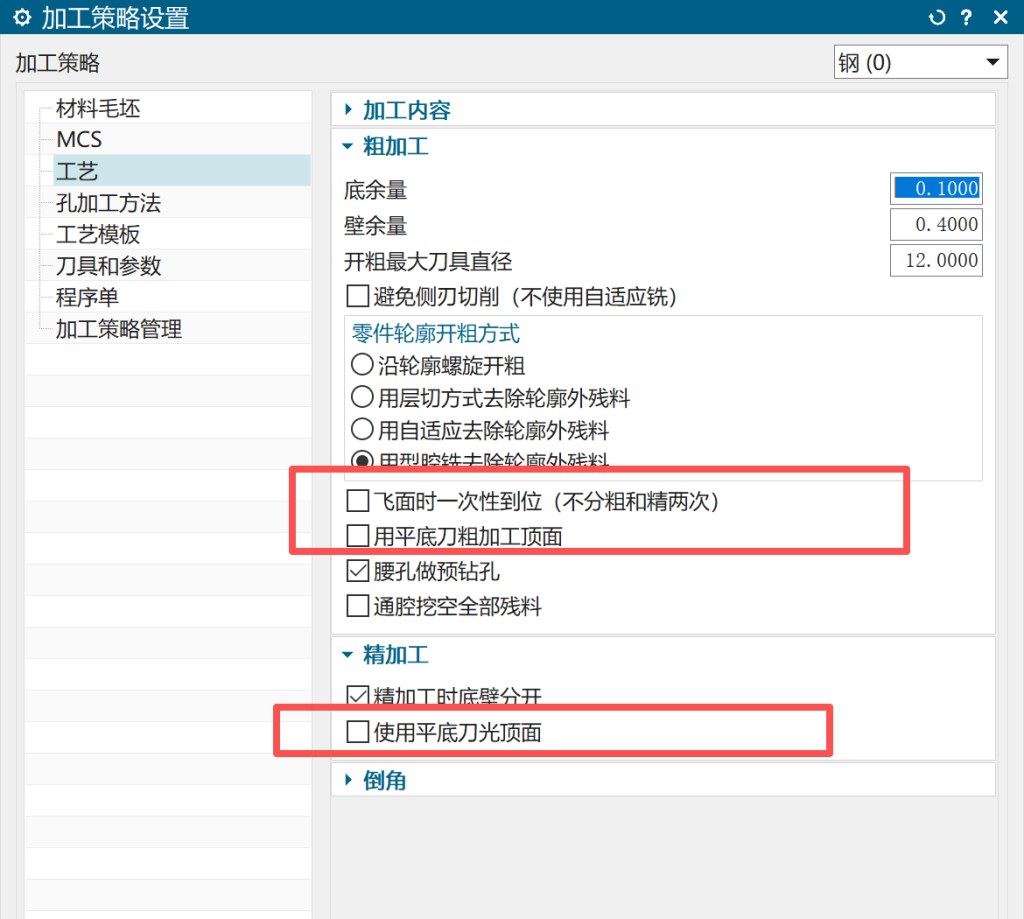
工具在这里的价值是把这些参数集中到一处、显性写出来,不用每条刀路各设一遍。但要说实话:每个数字该填多少,工具不知道,只能按你的材料、刀具、机床刚性试出来。 同一张图,换台机床,余量可能就要改。
地方二:让刀与过切
让刀是”该切到的地方没切到”,过切是”不该切的地方切掉了”。两种错在薄壁件上都会放大:
- 精加工时底壁分开走,让侧壁受力时底部还有支撑,这是薄壁件常用的一条策略
- 刀具半径补偿方向用反(G41 / G42),过切几乎立刻出现
- 第一件的试切必须做:首件上机前的所有推理,都要用一次实际切削去核对
这两个地方合起来,就是我们对这两类活的态度:软件负责把每一步的余量和策略摆明,人负责第一件的试切与修正。
三、我们建议怎么用它:不用换 NX,也不要指望”一把过”
- 不用换 NX。 加装一层,把”识别特征、自动选刀、把余量参数集中管理”这部分接过去;你厂里的刀具库、后处理、工艺习惯全部保留。
- 长条件先解决装夹,再谈刀路。 装夹方案没定型之前,编出来的刀路是要重做的——这也是为什么零点定位、快换这类东西在长条件上收益明显。
- 薄壁件先人工试切第一件。 别一上来就 20 件丢进批量文件夹。识别快,但让刀量只能实测;第一件跑完,把参数改对,再批量。
- 批量是给”已经定型”的活用的。 参数没定型之前批量跑,等于把同一个错误复制 20 遍。
支持 NX 10 / 12 / 2206 / 2406;复杂曲面模具、异形特殊几何、非常规工艺明确不做,长条、圆盘薄壁、先车后铣件这类活要做,但做的方式是”人机分工”,不是”全自动”。
顺带两条站内延伸:自动编程里特征识别参数怎么设,自动编程的特征识别参数怎么设 讲得比本文细;在 NX 里自定义加工模板的做法,在 NX 里把稳定参数做进加工模板 有完整流程——如果你厂的薄壁件已经总结出一套稳定参数,把它做进模板反而是最省事的路线。
四、结论与下一步
- 长条/薄壁件选工具的标准不是”能不能编出来”,是能不能把余量和策略显性化、能不能人工接管。
- 拿你厂最难的一张薄壁件图去试,重点看识别漏不漏、参数好不好改:【1 元试 2 次】,10 元起充。
- 版本与安装要求见 下载试用;电话 400-1611-009。
说明
- 长条件/薄壁件的变形机理、G41/G42 补偿方向、底壁分开精加工为机械加工通用口径。
- 毛坯余量、底/壁余量、开粗最大刀具直径等为软件里的可调参数(截图为站内归档素材),本文不给任何推荐数值——数值必须按材料、刀具、机床刚性试切确定。
- 自动选刀、免配模板、模板协同、支持版本来自产品事实卡。
- 本文不承诺”薄壁件免试切”或”一次成型”,这是这两类活的固有代价。

评论 (0)