检具零件加工最难的地方不是”做不出来”,是差一点点也不行——检具拿去量别人之前,先要把自己量准。这篇把治具/检具件上最常见的三个坑摊开:基准面、薄壁让刀、异形孔位。每个坑都回答同一句话:自动编程能做到哪一步,哪一步必须人来。
一、检具零件加工:为什么”错一点”的代价最大
治具和检具是两件事。治具是把零件固定住的工具,检具是拿来判定零件合格与否的量具。
这个区别决定了容错率完全不同:治具尺寸差 0.05,装配时还能调;检具差 0.05,它量出来的每一个结论都不可信。所以检具件的编程现场有个特点——师傅改刀路时改得慢,不是手法慢,是在反复确认基准和公差链。
把原计划要加工的这三个坑先列出来:
- 基准面不清:图纸给的基准和实际能装夹的面不一致,第一刀下去方向就可能错
- 薄壁让刀:壁厚薄,切削力一压就退,尺寸看着合格、装配装不上
- 异形孔位:沉头孔、埋头孔、锥孔混在一起,孔型判错,刀具和工序全错
下面逐个拆。
二、三个坑,逐条说清能做到哪一步
坑一:基准面不清
治具/检具件往往要翻面加工,正面、反面、侧面各有一套基准。人编程时的做法是先把 OP1…OP6 每个方向要加工的面标清楚,再决定装夹方式。
加装层在这里能做的是把”选择平面作为基准方向”这一步结构化,把每个方向要加工的面和装夹方式(虎钳、压板、磁盘…)挂在一起,方向一改,后面跟着走。但基准本身选得对不对,仍然是人的判断——工具不会替你读图纸的形位公差。这一步是”把作业书变清楚”,不是”替你决策”。
坑二:薄壁让刀
薄壁件的敌人是切削力。刀走过去,壁被推开,弹回来时尺寸就偏了。现场的解法通常是三条:留余量分多次走、减少径向吃刀、换更锋利的刀具。
工具能帮的是把余量分层和刀路策略一次性铺开(底余量、壁余量、开粗刀具直径这些参数在一处设),不用每条刀路各设一遍。但让刀量到底是多少,只能在机床上试出来——同样的壁厚,材料、刀具、夹持刚性一变,数字就变。这一段是实打实的现场活,谁承诺不了。
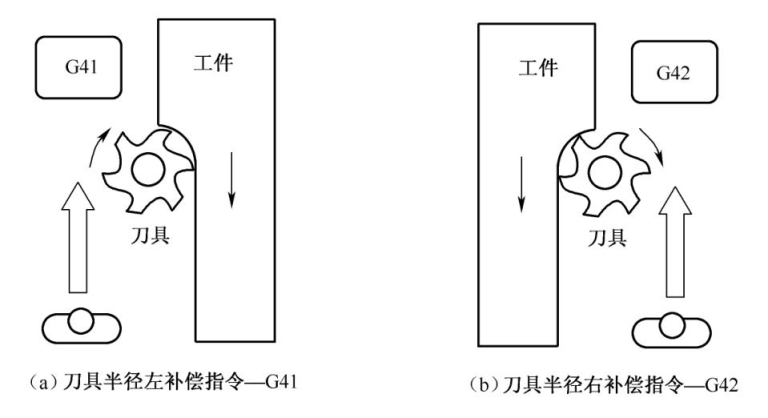
刀具半径补偿是相关的另一件事:G41/G42 方向用反,过切就跟着来。
坑三:异形孔位
孔看着简单,类型先要判对。基本孔型就有七种:
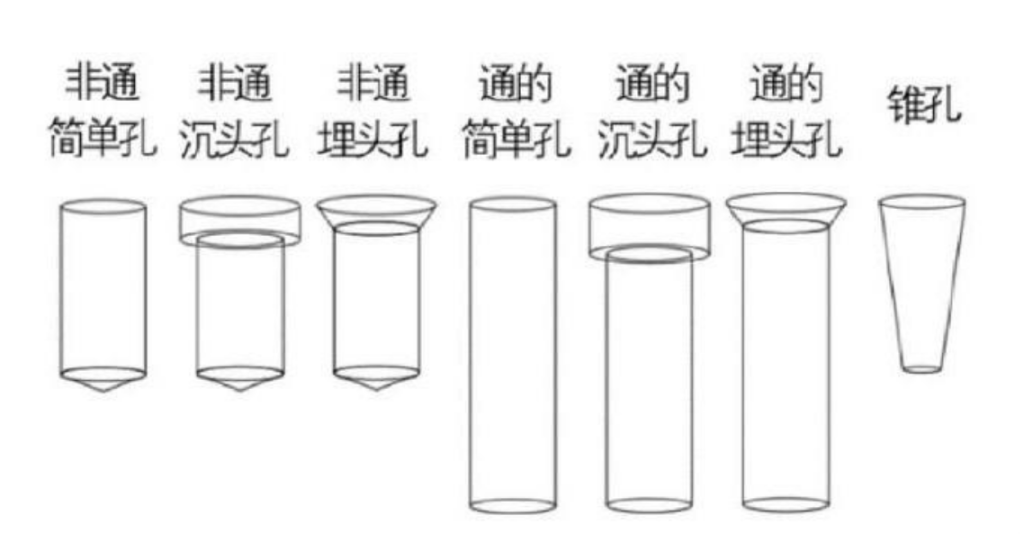
而一个沉头孔在模型里不是一个”孔”——它是好几个面的组合:
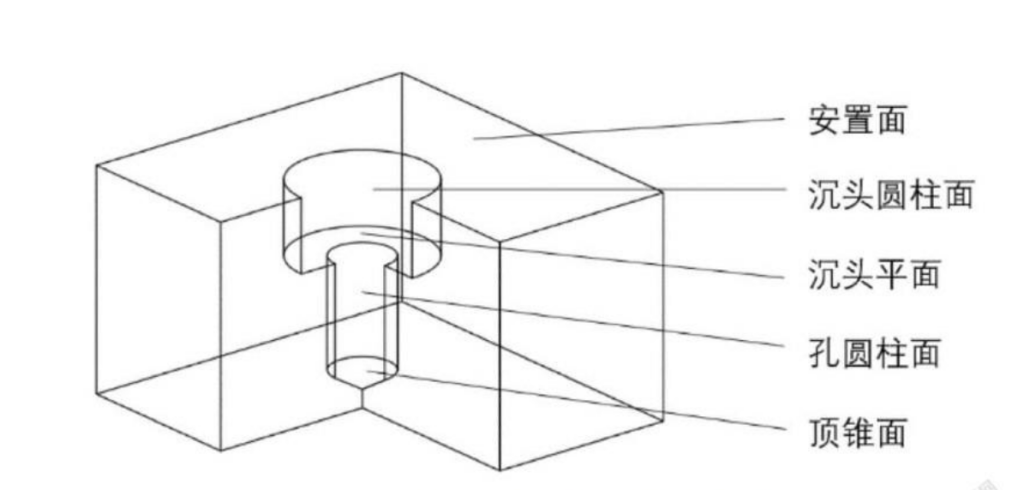
这一步是工具的主场:从零识别特征、免配模板、自动选刀,识别出来之后工序能直接排开——点孔、钻孔、螺旋铣孔、铰孔、倒角各归各位:
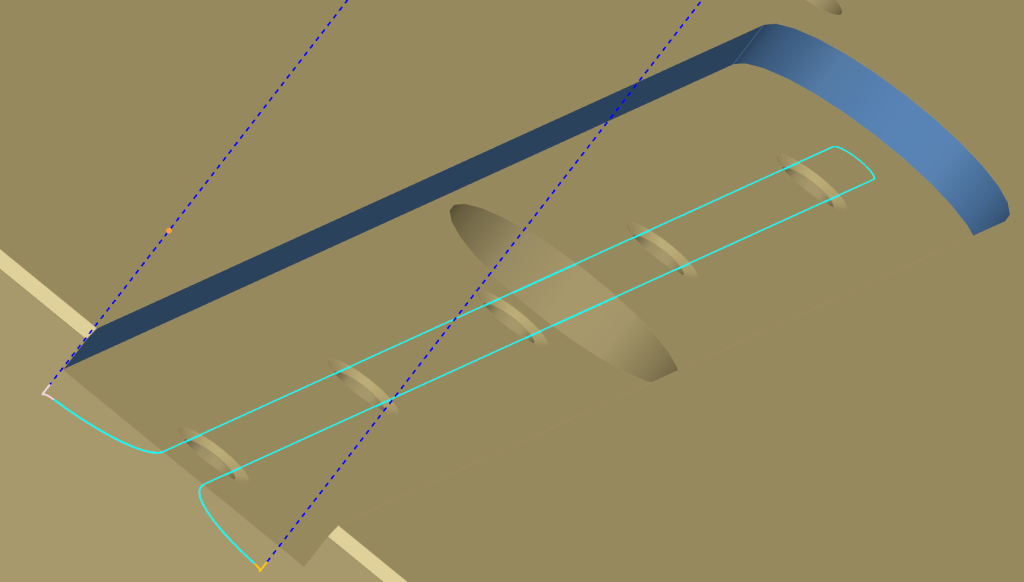
但要说清楚两条:识别依赖模型本身干净(曲面破损、面不缝合、孔被打断,识别就会漏),识别结果必须人工复核(漏一个沉头,后面就是废件)。
三、怎么解决:不进则退,也不用换 NX
三条坑的共同解法是同一个动作:不要每次都从零判断,但每一次的判断都要留下痕迹给人复核。
具体到落地:
- 加装一层,不用换 NX:你厂现有的刀具库、后处理、工艺习惯全部保留,加的是”模型→特征→刀路”这一段
- 免配模板:不用先花几个月建模板库,模型丢进去直接识别;已有的模板库也可以继续用(模板协同)
- 人工复核清单化:把上面三个坑做成一张自查表,识别完逐条打勾,比凭记忆靠谱
- 批量能力:治具/检具件往往一次来十几张,stp / x_t 丢文件夹批量跑,人集中做复核
支持 NX 10 / 12 / 2206 / 2406。复杂曲面模具、异形特殊几何、非常规工艺接不住——这类件该人工就人工,本文不劝你硬套。
特征识别背后的完整流程,站内 零件特征识别与自动工序生成的流程 有过梳理;识别失败该怎么手动接管,特征识别失败时怎么手动接管 专门讲了干预的入口。上周这篇把治具底板的耗时账算过一遍,可以先看 治具底板的编程耗时账。
四、结论与下一步
- 检具件的成本不在编程时长,在一次判错就整车报废。三个坑先立成清单,再谈提速。
- 拿你厂最难的那张检具图去试——难图才试得出识别漏不漏:【1 元试 2 次】,10 元起充。
- 想先确认版本与安装要求,下载试用;电话 400-1611-009。
说明
- 孔型分类、沉头孔面构成、刀具半径补偿方向为机械加工通用口径(示意图取自站内归档素材)。
- 特征识别能力、自动选刀、免配模板、模板协同、批量编程、支持版本均来自产品事实卡。
- 薄壁让刀量、识别准确率本文不给任何数字——这两项必须按你的材料、刀具、机床实测,本文不做承诺。
- 待补:检具零件实物白底照(素材库暂无检具实物拍摄)。

评论 (0)