非标零件 CNC 编程最不适合配模板,原因只有一个:它没有第二件。 模板的整套逻辑建立在”同类零件反复出现”上,特征复用率越高越划算;非标件的复用率天然低,于是建模板的投入回收不回来。这篇讲清”模板流派”和非标件的错位,不是否定模板,而是说清哪类厂该走哪条路。
一、非标零件 CNC 编程:”先建三个月模板”为什么做不下去
模板流派的做法是:把厂里的零件分类,为每一类建一套加工模板——刀路策略、切削参数、后处理绑定、试切验证,全部固化下来;以后新零件只要归到某一类,调用模板就能出刀路。
这套逻辑在电极、模具、标准件上非常有效:形状有套路、批次反复、参数稳定。前面几周我们讲过两条技术路线的分野,先建库再调用 vs 丢模即出:两条技术路线的分野 里有完整对照。
但换到非标厂,同一个动作会遇到硬墙:
- 一次来十几张图,形状互不相同,没有”这一类”
- 客户改版频繁,同一款零件的特征结构下个月就变了
- 建库期间没有产出,而订单不等人
于是最常见的结局是:模板建了一半停了,或者建完发现新零件都归不进去。
二、判据只有一个:特征复用率
把这件事抽象出来,只有一条判据——特征复用率:你厂做的零件里,有多少特征会在后面的零件上再出现一次。
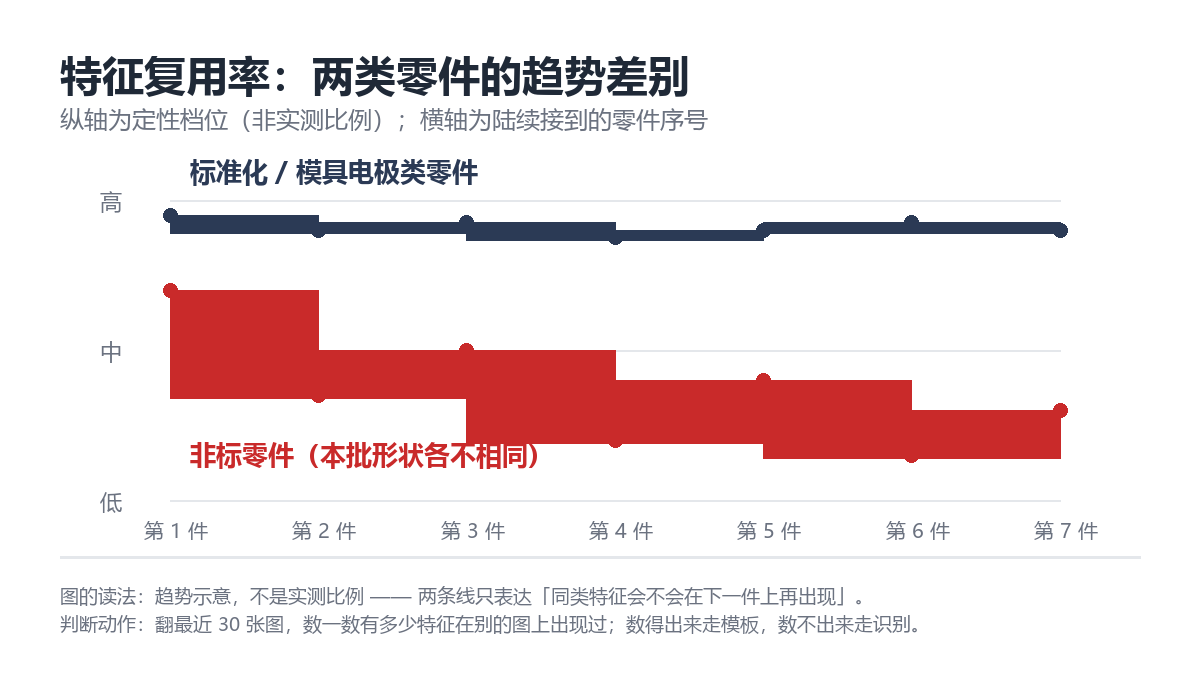
- 复用率高(同一类零件反复做):模板的投入能被后续省下的工时收回来 → 建库划算
- 复用率低(每张图都是新的):模板建完用不上几次 → 投入收不回来
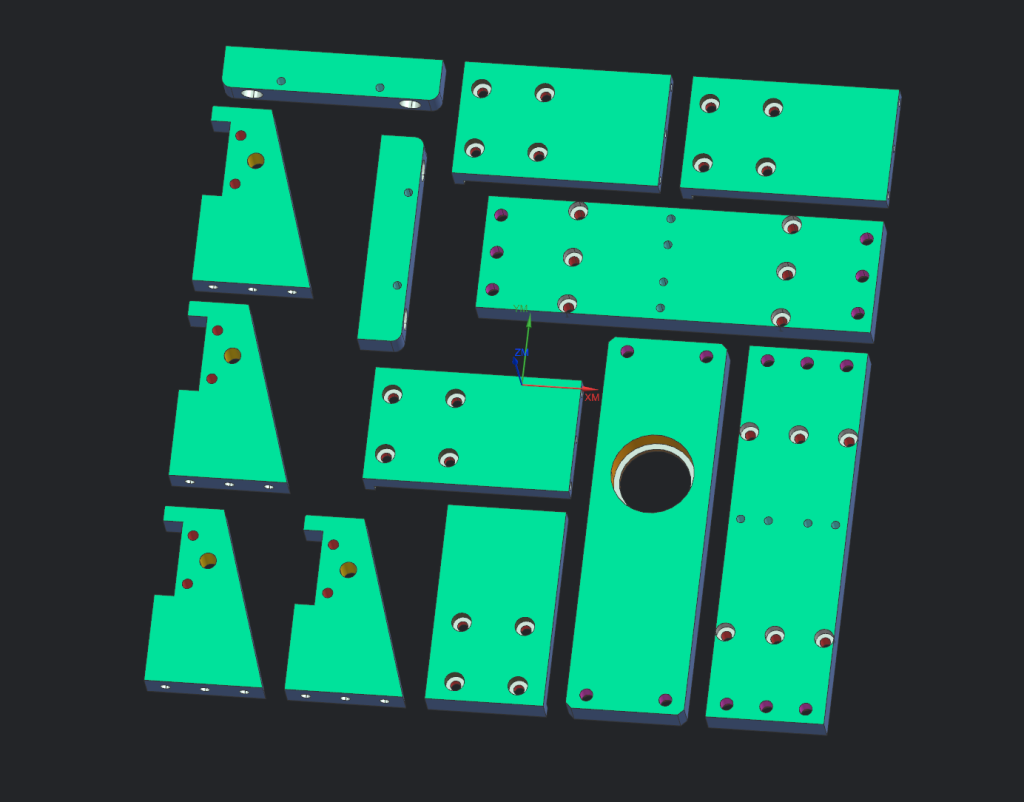
非标厂的问题不是”不想按规矩来”,而是规矩本身的复用面太窄。一张非标自动化设备上的支架板,它的孔位布置、台阶深度、避让口,下一张图上基本不会以同样的组合出现。
看一批典型非标件同框的样子,就明白”分类”这件事有多难:
三、非标件的正解:零模板路线 + 人工把关
对复用率低的场景,更现实的路线是零模板路线:丢模即出。
- 从零识别特征:模型进去,孔系、台阶、型腔直接识别,不需要先归到某一类
- 免配模板:没有前置工程,装上就能用;建库期间没有产出的问题不存在
- 自动选刀:按特征和材料给出可用的刀具与参数起点
- 模板协同:已有的模板库不浪费——标准件继续走模板,杂件走识别,两条线并行
关键在于——不用换 NX。加装是一层增强,你厂的刀具库、后处理、工艺习惯、已有的模板库全部留在原地。
也要把话说完整:零模板不等于零判断。 识别结果必须人工复核,参数必须按你的机床试切校准(上周讲长条/薄壁件时说过这条,长条与薄壁件为什么必须人工试切)。工具替代的是”从零建刀路、逐条设参数”,不是”替你做工艺决策”。识别失败时的手动接管方式,站内 识别失败时的手动接管入口 有专门说明。
支持 NX 10 / 12 / 2206 / 2406。复杂曲面模具、异形特殊几何、非常规工艺明确不做——如果你厂主力是电极模具,那套路线和本文讲的路线服务的是不同零件,模具加工里外挂的应用逻辑 里有一个模具加工的应用案例可以对照。
四、结论与下一步
- 判断你厂该走哪条路的动作只有一步:翻最近 30 张图,数一数有多少特征在别的图上重复出现过。
- 复用率低就别硬建库。拿 3 张最难的非标图试零模板路线,看识别和参数改起来顺不顺:【1 元试 2 次】,10 元起充。
- 版本与安装要求见 下载试用;电话 400-1611-009。
说明
- 模板建库链条(零件分类→刀路策略→切削参数→后处理绑定→试切验证→持续维护)为站内加工模板相关文章的口径。
- “特征复用率”为本文的分析框架,不给任何百分比数字——各厂零件结构差异过大,任何统一比例都不成立。
- 特征识别、自动选刀、免配模板、模板协同、支持版本来自产品事实卡。
- 本文不否定模板流派:电极、模具、标准件这类高复用场景,模板仍是更优解。

评论 (0)