脱离 NX 批量编程这件事,听起来像个技术细节,其实是非标厂最该关心的一种能力:40 个 stp 图档丢进一个文件夹,程序按顺序自己出,人只负责最后检查。这篇讲它为什么重要、怎么跑、以及怎么验证。
一、为什么”脱离 NX”是个大问题
多数 NX 插件的工作方式是:打开 NX → 打开模型 → 点一下 → 出刀路。单件没问题,但非标厂的活经常是一批几十张图——一张一张开模型、一张一张点,软件再快,人的等待和切换也把时间吃光了。
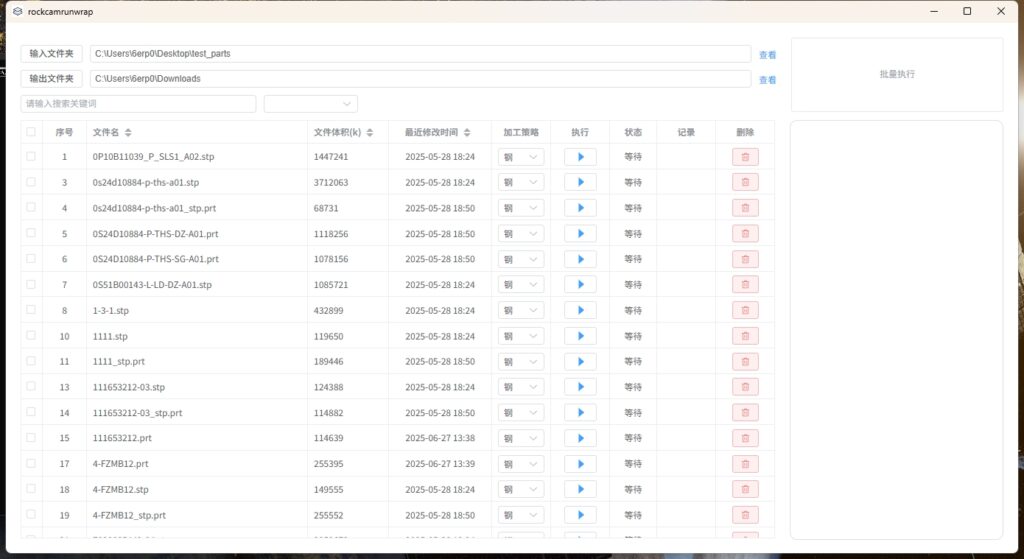
“批量编程脚本”要解决的就是这个:把”人驱动软件”改成”任务列表驱动程序”。 stp / x_t 文件丢进文件夹,工具脱离 NX 界面逐个跑,10–20 秒 / 件出刀路,跑完人再统一检查——含人工检查约 5 分钟 / 件。软件层做批量编程的通用思路,站内 软件层做批量编程的通用思路 有过梳理;用 NX Open 写脚本自动化批量任务的路线,用 NX Open 写脚本自动化批量任务 里也有展开——那是”自己开发”的路子,门槛在上一篇文章里算过。
二、40 个图档的一批,账是这么变的
按行业人工 1–3 小时 / 件的口径,40 张图的人工编程量是 40–120 小时——一个人不吃不睡也要一周上下。工具接管后:
| 环节 | 耗时(40 件) |
|---|---|
| 出刀路 | 10–20 秒 / 件 × 40 ≈ 7–13 分钟 |
| 人工检查 | 约 5 分钟 / 件 × 40 ≈ 3.3 小时 |
| 合计 | 半天以内 |
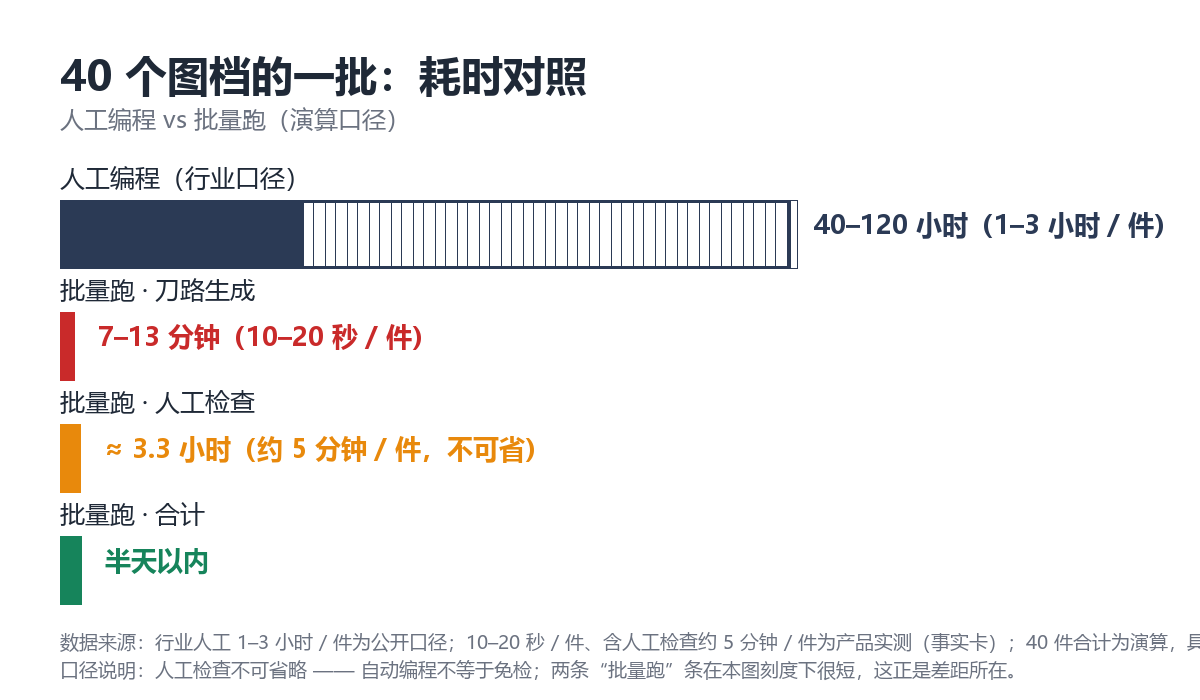
(演算口径:行业耗时取公开区间,工具耗时取产品实测;具体以本厂零件复杂度为准。)
注意”人工检查”这一行我们从来不含糊地写进去:自动编程不等于免检。 检查这 3.3 小时是省不掉的,也是应该花的——它把”信不信工具”变成”按清单过一遍”。
三、哪些活适合丢给批量,哪些不适合
批量编程不是万能钥匙,判据还是那条:特征是否重复、套路是否固定。
- 适合:治具 / 检具件、板类、长条、圆盘薄壁、非标自动化零件——特征套路化程度高的
- 不适合:复杂曲面模具、异形特殊几何、非常规工艺——这些仍然要人工逐件判断,该谁做谁做
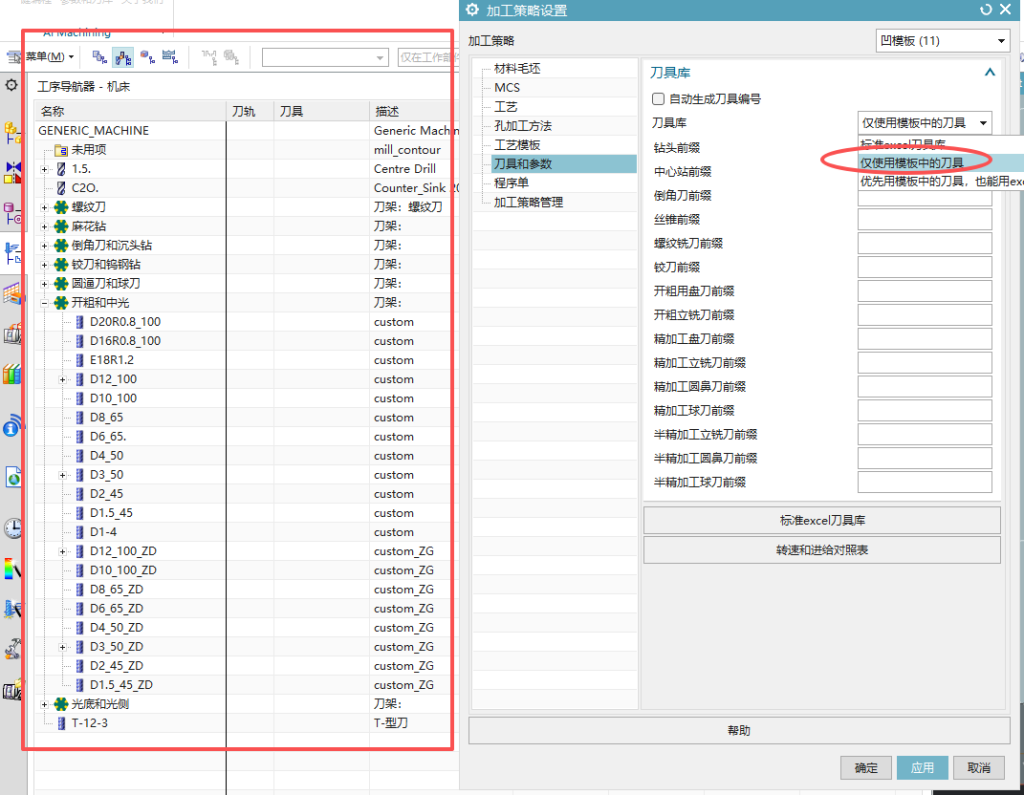
怎么判断一批活合不合适?抽 3 张最典型的图试跑,比猜一百次都准(试法见文末)。另外,批量能力与模板不冲突:不用换 NX,已有模板库的厂可以模板管标准件、批量跑杂件,两条线并行——模板建不起来的场景为什么适合零模板路线,零模板路线为什么适合非标杂件 这周前面刚拆过。
四、第二周收束
这一周我们围绕”NX 上加装,还是换掉 NX”拆了六个问题:
- UG 特征识别(AFR)为什么大部分厂用不起来——三道门:配置、长尾、维护(D08)
- NX 自带的自动编程够用吗——对一半,能做 ≠ 用得起(D09)
- 换 CAM 软件的隐性成本——六笔不在报价单上的账(D10)
- CAM Assist 与麟思的四个维度差异——只摆事实,不评优劣(D11)
- 为什么有的插件要你先配模板——两条技术路线的分野(D12)
- 模圣、星空、麟思的三条路线——选外挂就是选你做什么零件(D13)
加上这篇的批量实测,结论其实就一句话:不换 NX,在 NX 里面把”特征重复”的那部分编程交给工具。
下周开始,我们用零件说话:治具、检具、板类、长条、薄壁圆盘、非标件,一类一篇,带实测与录屏,能做的和做不了的都会摆出来。
结论与下一步
- 图档量大的厂,先看”批量”这个能力在不在线——单件再快,一张张点也是人肉队列。
- 批量跑之前先抽 3 张典型图试:【1 元试 2 次】,10 元起充,批量能力值不值,一批就知道。
- 想看完整跑批过程的录屏,下载试用 后联系我们要实测录屏。
说明
- 脱离 NX 批量编程(stp / x_t 丢文件夹批量跑)为产品事实卡载明的能力。
- 耗时数据(10–20 秒 / 件、含人工检查约 5 分钟 / 件、行业 1–3 小时 / 件)来自产品实测与行业公开口径;40 件合计为演算,具体以零件复杂度为准。
- 人工检查环节不可省略,本文不承诺”免检直上机”。

评论 (0)