翻面装夹 编程是三轴绕不开的事:三轴机床一次装夹只能干朝上的面,件要翻个面接着干——翻过来的那一刻,第二序的坐标系、毛坯、接刀全都要重新对。二次装夹的通用处理站内已有专文(二次装夹的通用处理),这一篇专门讲”翻面”这一种。
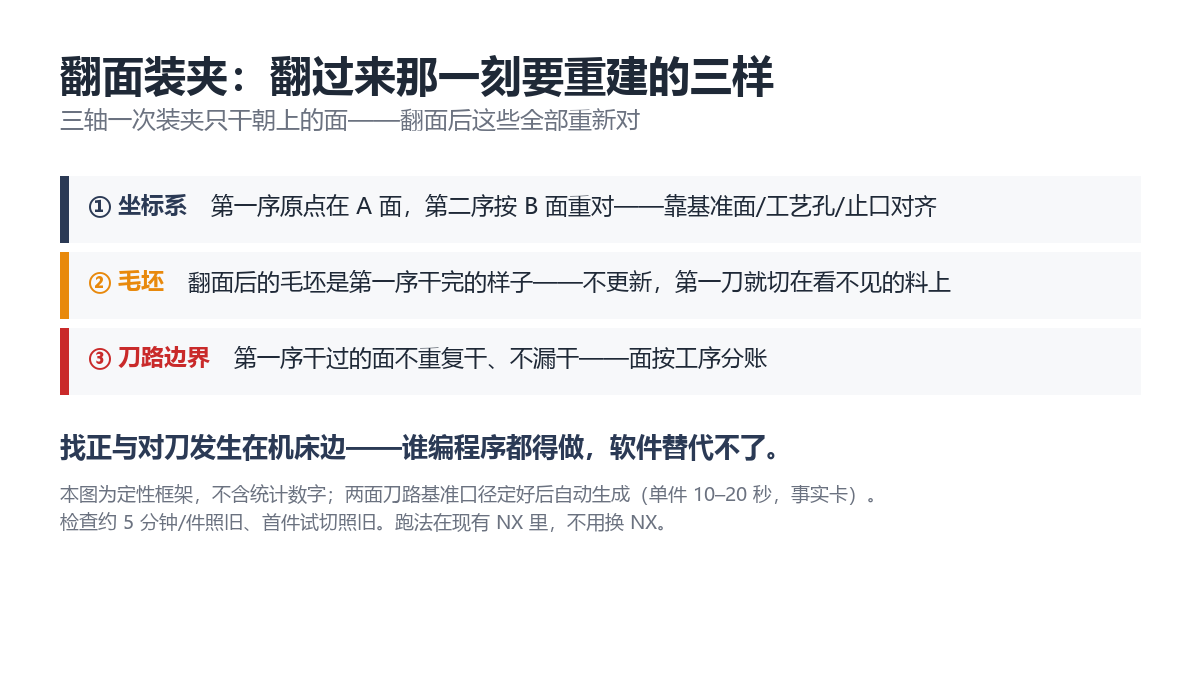
一、翻面之后,哪些东西要重建
- 坐标系重建。第一序的原点在 A 面,翻面后原点要按 B 面重新对——两面之间靠什么对齐(基准面/工艺孔/止口),是装夹方案里最要紧的一行。这一行没定,后面每一步都在猜;
- 毛坯重建。翻面后软件里的毛坯不再是原始棒料,而是第一序干完的样子——毛坯不更新,第二序第一刀就切在”看不见的料”上;
- 刀路边界重建。第一序干过的面,第二序不能重复干、也不能漏干——面要按工序分账。
二、翻面装夹 编程里,系统和人各干什么
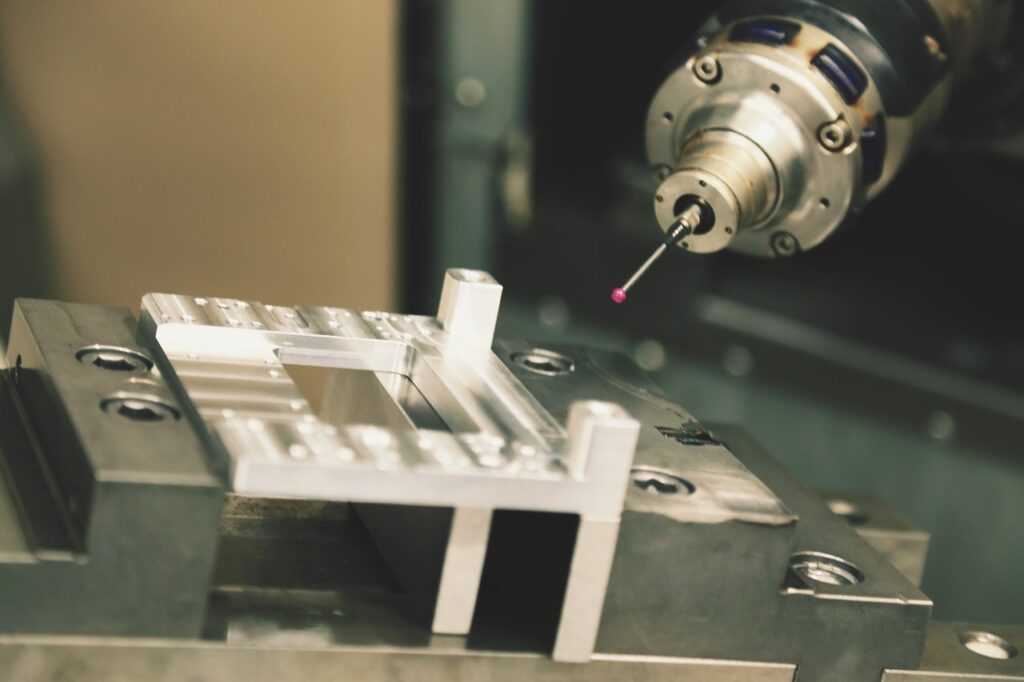
- 人对:翻面的定位方式(靠什么对齐)、翻过来之后实物找正、对刀——这些发生在机床边,谁编程序都得做,软件替代不了;
- 系统算:两面各自的刀路——第一序朝上的面、第二序翻过来的面,基准和毛坯口径定好之后,刀路自动生成,单件 10–20 秒(产品实测区间),含人工检查约 5 分钟/件,首件试切照旧。
关于”两面怎么对齐”,厂里常见两种做法:一是统一基准面——设计时留一个贯穿两序的基准面或止口,翻面后直接靠它定位;二是工艺孔对位——第一序专门加工两个定位孔,翻面后用定位销对。两种都对,选哪种取决于零件形状,但必须二选一并固定下来:每件翻面都重新发明对齐方式的厂,翻面装夹 编程永远快不起来。
这套跑法长在现有 NX 里,不用换 NX:两个工序都在同一个 NX 环境里走,第一序的口径直接传给第二序,不用搬家。
三、翻面件的三个高频翻车点
- 对齐基准没选对:用加工面当对齐基准,公差链最长——尽量用车序或铣序专门留出的基准面、工艺孔;
- 毛坯没更新:第二序毛坯还挂着原始坯,空切或者过切都在第一刀暴露;
- 接刀面撞在配合面上:两序接刀落在配合面中间,接刀痕直接变成质量事故——接刀位置要挑着放。
这三点跟多面加工一次装夹的思路相通,展开见 多面加工一次装夹的实现;圆盘类零件换装夹的对照见 圆盘类零件换装夹对照。
你会发现三个翻车点没有一个是刀路算法问题——全是信息传递问题:对齐方式没写进装夹方案、毛坯状态没更新到软件、接刀位置没标注给机床边。翻面件的程序好不好用,取决于这些信息有没有跟着程序一起走:装夹方案、毛坯口径、接刀位置,三样都落在纸面上,翻面才是流程;有一样留在脑子里,翻面就是赌博。
四、结论与下一步
- 翻面件先定”两面怎么对齐”——基准面或工艺孔在设计阶段就要留,这是零成本、收益最大的一步;
- 两序程序分开命名、工序清单写清(OP1 正面 / OP2 反面)——机床边按清单上料,减少拿错程序的低级错;
- 想让翻面装夹 编程的两面刀路都交给系统试一把:【1 元试 2 次】;
- 二次装夹通用处理见 二次装夹的通用处理;安装见 下载试用,电话 400-1611-009。
说明
- 三样重建、三个翻车点、系统与人分工:定性框架,不含统计数字。
- 刀路生成 10–20 秒/件、人工检查约 5 分钟/件:产品事实卡;装夹实拍为站内素材库真实照片。

评论 (0)