编程经验 沉淀这件事,平时没人提,老师傅一离职就变成大问题:刀具命名规则在他脑子里、切削参数在他的笔记本上、装夹套路全凭手感。第一轮写过”老师傅离职带走三年习惯”(老师傅离职带走三年习惯),这一篇换个方向——不聊走有多痛,聊沉淀的两条路:留在人脑里,还是写进系统里。
一、编程经验沉淀:先分清哪些能沉淀
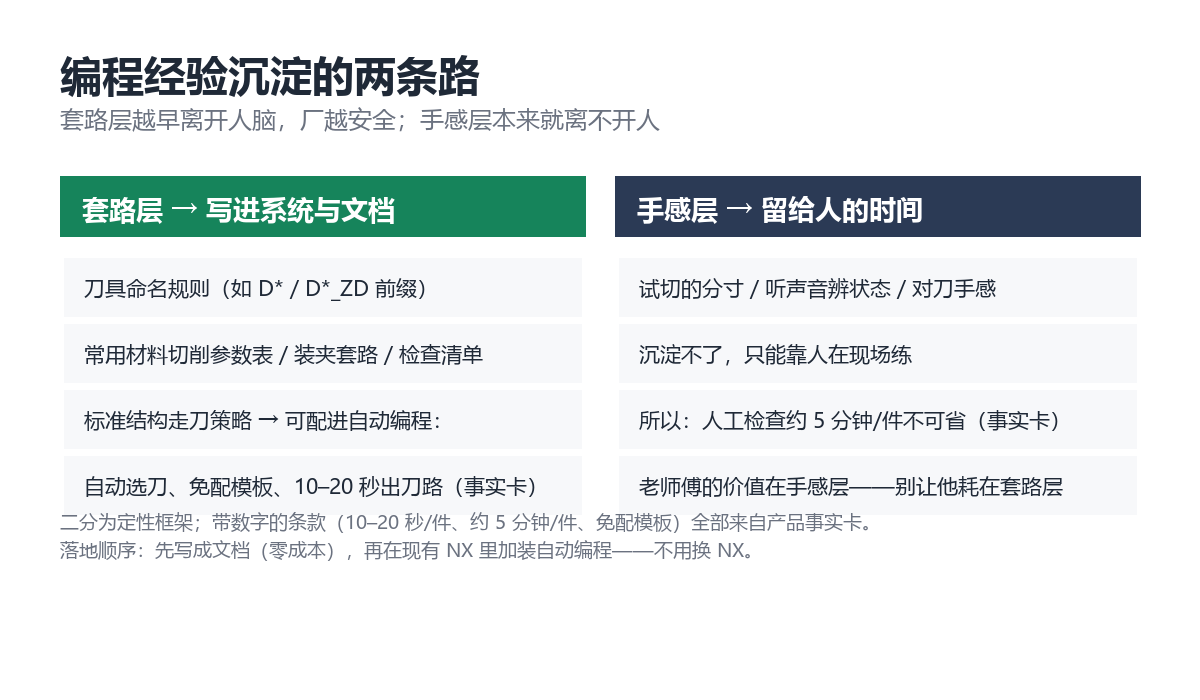
师傅身上的东西分两层:
| 层 | 内容 | 能不能沉淀 |
|---|---|---|
| 套路层 | 刀具命名规则、切削参数、装夹顺序、检查清单、常见零件的走刀策略 | 能——可以写下来、配到系统里 |
| 手感层 | 试切的分寸、听声音辨状态、对刀时的手感 | 沉淀不了——只能靠人在现场练 |
愿意承认这一点,方案就清楚了:套路层越早离开人脑,厂越安全;手感层本来就离不开人,那就让人的时间只花在它身上。老师傅的价值恰恰在手感层——别让他把时间耗在套路层的重复劳动里。
二、套路层长什么样:一个真实例子
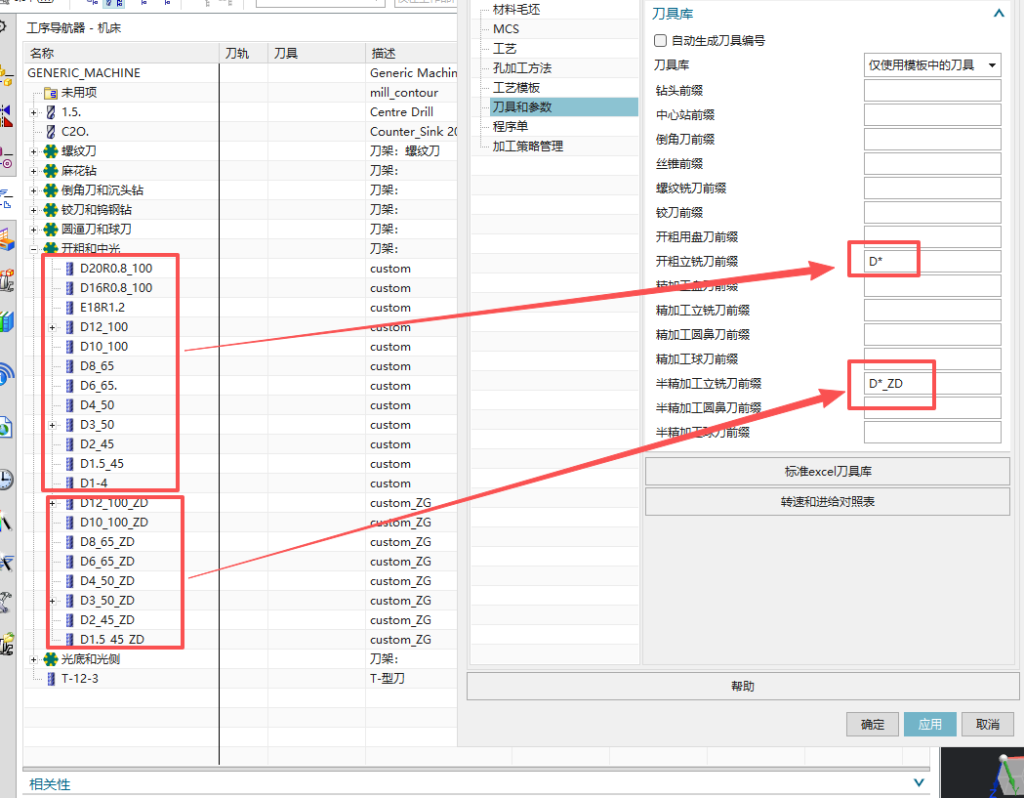
套路层不是玄学,它就写在 NX 的配置里。下图是工序导航器与刀具库设置:左边一列 D20R0.8_100、D12_100_ZD 这样的刀具命名,右边”开粗/精加工刀具前缀”的 D、D_ZD 规则——这就是一套已经沉淀下来的命名规范,谁在岗都按这个来。
除命名规范外,值得优先沉淀的还有三样:常用材料的切削参数表、典型零件的装夹套路、开机前的检查清单。这三样写下来只要几天,缺了它们却能让新人多摸索几个月。特征识别的参数怎么设,站内有专篇(特征识别的参数怎么设)。
沉淀这件事的阻力,往往不在技术,在顺序:总觉得”等忙过这阵再整理”。但套路层的特征恰恰是老师傅在的时候写下来只要几天,走了以后想补要几个月——因为能答上”为什么这么编”的人不在了。所以顺序应该反过来:越忙的时候越要抽半小时写,写下来的那一刻起,它就不再依赖任何一个人的记性。
三、把套路层的重复劳动交给系统
写下来只是第一步,第二步是让系统替人执行套路:
- 在现有 NX 里加装自动编程插件,不用换 NX——工序、刀路、后处理都在原来的流程里(支持 NX 10 / 12 / 2206 / 2406);
- 自动选刀、从零识别特征、免配模板:治具/检具件、板类、长条、圆盘薄壁、非标自动化零件这类标准结构,套路可以直接”配进”系统,单件刀路生成 10–20 秒(产品实测区间);
- 已有模板的厂也不用推倒重来,插件支持模板协同——要不要先建一套模板库,两条路线的分野在 要不要先建模板库:两条路线的分野;
- 人工检查约 5 分钟/件照旧——师傅的眼睛就是手感层的入口,这一步永远是人。
四、结论与下一步
经验沉淀不靠挽留,靠分工:套路层交给系统和文档,手感层留给人的时间。老师傅在的时候就开始做,比他走了再做,成本低一个量级。
- 本周就把刀具命名规则和切削参数表写成文档——不花一分钱;
- 套路层想再进一步,【1 元试 2 次】,拿一张最典型的图验证特征识别是否接得住;
- 安装说明见 下载试用,或电话 400-1611-009。
说明
- 套路层/手感层二分与优先级为定性框架,不含统计数字。
- 自动选刀、从零识别特征、免配模板、模板协同、刀路生成 10–20 秒/件、人工检查约 5 分钟/件、支持 NX 版本:产品事实卡;刀具库截图为站内素材库真实截图(带红框标注)。

评论 (0)