老师傅离职,是所有非标加工厂迟早要面对的一天。交接单上写着”程序文件已移交”,文件夹一排排整齐,后处理也在——可新来的人打开第一个程序就卡住了:为什么这个薄壁件要这样夹?刀具为什么选这把?参数为什么偏偏是这个数? 没人说得清。
手艺带不走,那是师傅的本事。真正被带走的是另外一样东西:你厂里三年积累下来的”编程习惯”——那些从没被写下来、只存在于一个人脑子里的判断依据。
一、所谓经验断层,断在三件事上
“经验断层””技工流失”这类词听起来很虚,落到车间里其实很具体。老师傅走后,最先出问题的往往是这三样:
| 被带走的东西 | 具体表现 | 后果 |
|---|---|---|
| 装夹与基准的选择习惯 | 同一类薄壁件,师傅知道夹哪三点不变形 | 新人照图夹,切削一震就超差 |
| 刀具库与切削参数 | 什么材料配什么转速进给、哪把刀留多少余量 | 参数凭感觉给,刀具寿命和表面质量都不稳 |
| 后处理与机床脾气的对应 | 哪台机床要改哪一行、哪台机床圆弧输出要调 | 程序能出,上机报警或过切 |
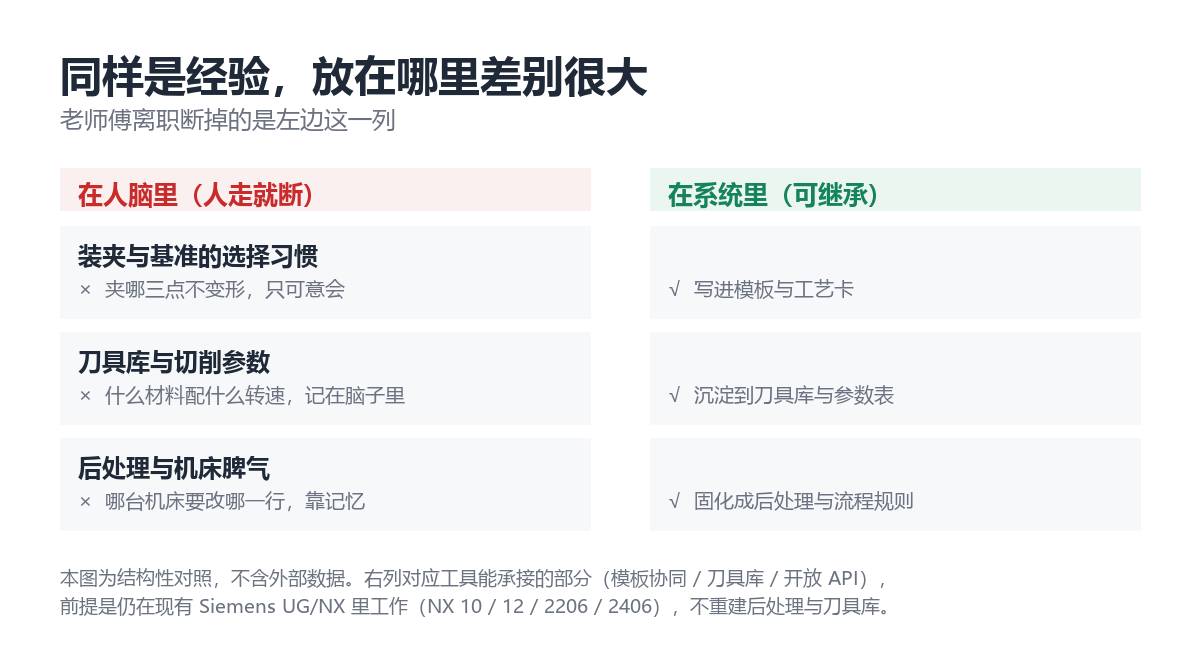
这三样有个共同点:它们都不在文件里,都在人脑里。 文件能交接,脑子不能。
所以当交期被拖住的时候,问题往往不在”没人会按按钮”,而在没有人知道当时为什么这么定。这个断档怎么把交期拖到失控,老师傅离职后交期是怎么垮的 里讲得很具体。
二、把”习惯”从人脑搬到系统里,只有两条路
想让下一任师傅不必从零摸索,本质上只有两条路。
第一条是把人留下、把经验口口相传。这条路有效,但代价你已经知道:一个编程岗的年全成本在 21 万这个量级,而且只要人一走,积累随时清零。
第二条是把能标准化的部分,沉淀成系统里的资产。这件事不需要重建整套工艺——恰恰相反,它的前提是你厂里现有的东西一个都不动。
具体落到工具上,能沉淀的有三类:
- 模板:把师傅常用的加工策略(先粗后精的顺序、留量、走刀方式)固化成可复用的模板,新人调用即可
- 刀具库与参数:什么材料配什么转速进给,写进库而不是记在脑子里
- 流程规则:通过开放 API 把厂内约定接进流程(命名、后处理、交付口径)
这里最关键的一句话是:不用换 NX。 它不是另一套 CAM 软件,而是跑在 Siemens UG/NX 里的增强层——NX 10 / 12 / 2206 / 2406 都是原生支持。师傅仍然在同一个 NX 界面工作,装夹方式、刀具库、后处理约定全部留在原地。这意味着你厂里过去三年积累的资产不会作废——这一点比任何功能都重要,因为绝大多数”想上自动化”的厂,最后卡住的不是预算,而是不愿意为一件新工具重建整套工艺资产。
三、工具能替什么、不能替什么
必须把边界说清楚,否则期待落空。
工具能接管的:按特征画结构、选刀、填参数、出刀路——单一零件 10–20 秒生成,加上人工检查大约 5 分钟一件。这部分是”套路固定”的重复劳动,谁做都差不多。
工具不接管的:这批材料的切削特性怎么调、这个零件的变形怎么控、客户临时改了一个尺寸后工艺链怎么重排。这些是工艺判断,也是老师傅真正值钱的地方。
把这两段分开看,结论就很清楚:工具不是用来”替掉老师傅”的,而是让他在职的时候不被重复劳动占满,让离职交接时能交出一部分可以被继承的东西。
顺带说一句:在师傅还在的时候把这套沉淀做下来,比等人走了再补,成本低得多。别家厂在老师傅走了之后是怎么守住产线的,别家厂守住产线效率底线的做法 里写得更具体。
如果你的厂里正在讨论”要不要让操机工转编程”,从操机到编程的真实门槛 里把这行的真实门槛讲清楚了。
结论与下一步
- 先分清疼在哪:是没人干活,还是没人知道”为什么这么干”。后者才是断层。
- 能沉淀的先沉淀:模板、刀具库、参数——这三样是可以在师傅在职期间做下来的。
- 工具的位置要摆对:它接管重复劳动,工艺判断仍然归人;而且不用换 NX,现有资产全部保留。
最快的一次验证是拿一件厂里最常编的件,让师傅按老办法编一遍并说出他每一步的理由,再试一次自动编程,看它给出的刀路和师傅的理由差在哪。
【1 元试 2 次】 充 10 元起,两次机会,用你厂里的真实零件试;想先在本地看界面和模板机制,去 下载试用。

评论 (0)