编程返工成本大概是全厂最贵的隐形账:它不出现在报价单上,不体现在工资条上,只在机床边发生——程序下去了,刀撞了。加班到凌晨编出来的程序,一次撞刀就能把它变成负数。这一篇把返工的传导链条拆开看,看看这道账是怎么一层层放大的。
一、编程返工成本是一条链,不是一个错误
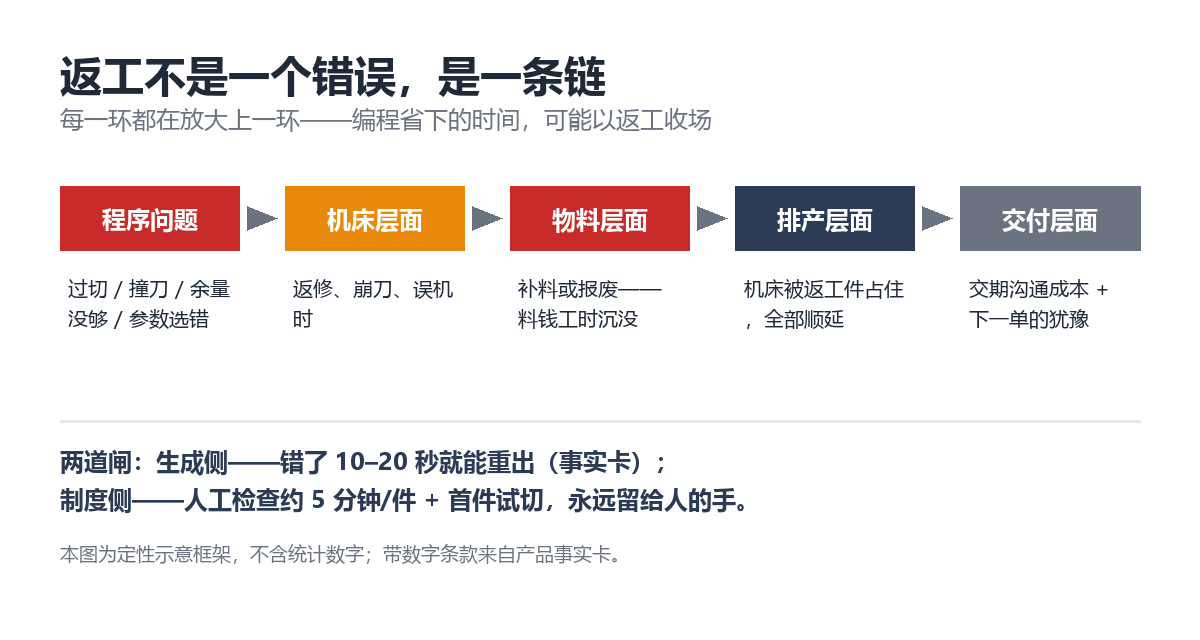
程序出错后发生的事,从来不是”重编一次”这么简单:
- 程序问题:过切、撞刀、余量没留够、参数选错;
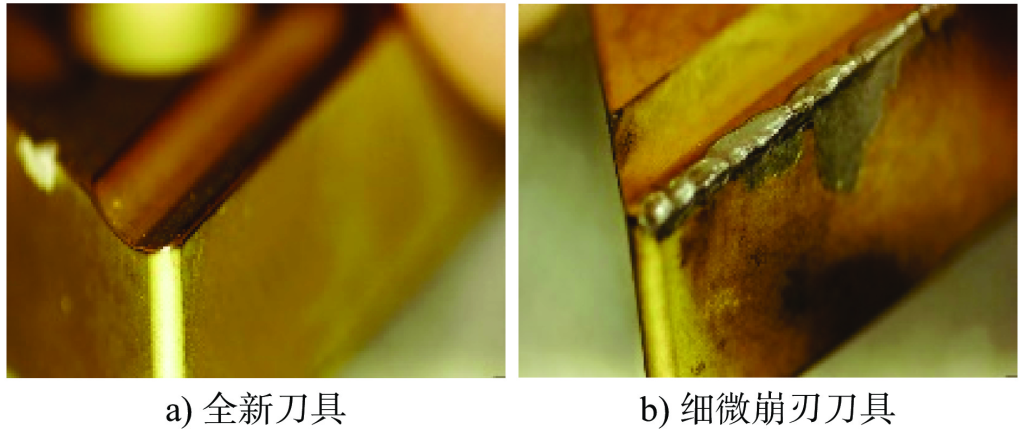
- 机床层面:轻则工件表面返修,重则崩刀、伤工件、担误机时;
- 物料层面:补料或者整件报废——料钱、已投入的工时一起沉没;
- 排产层面:机床被返工件占住,后面排的单全部顺延;
- 交付层面:交期违约的沟通成本,以及客户下一次下单时的犹豫。
每一环都在放大上一环。编程环节省下的那点时间,如果以返工收场,前面全部白干——这就是为什么”编得快”从来不等于”编得省”。
这笔账为什么平时看不见?因为返工的成本被摊进了太多口袋:料钱记在物料损耗,机时记在生产异常,交期沟通算销售的工作——没有任何一个科目叫”编程返工”,于是它永远不会作为一个问题被单独讨论。想让现形,办法也简单:下次返工发生时,把补料、机时、加班、顺延四项随手记一行,记上三次,规律自己会跳出来。
二、防返工的闸,一直在人手里
链条的源头是程序,但最后一道闸是检查。行业普遍的省法是:自动出刀路,人来看刀路——省下来的时间账,编程时间的三段拆解 拆过三段。
- 自动编程插件单件刀路生成 10–20 秒(产品实测区间),错了改起来也快;
- 但人工检查约 5 分钟/件不能省——这 5 分钟就是防返工的闸,谁省它谁付链条账;
- 制度侧同样不能少:首件试切留给人,试切过了再批量跑。
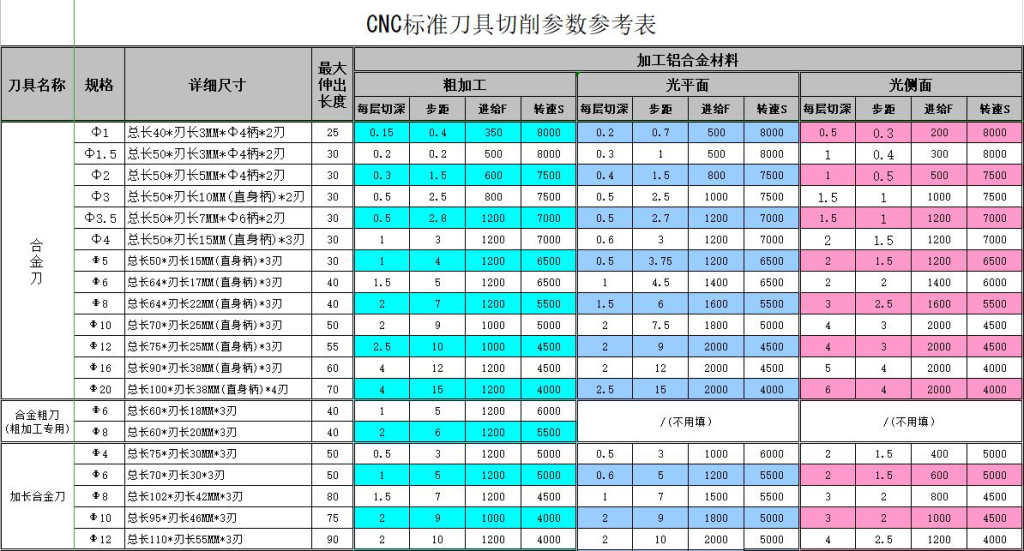
参数表是另一个关键点。下图是一张 CNC 标准刀具切削参数参考表——表上的每一个数,都是前人试错换来的。让新人照表选参数,比让他凭感觉猜,返工概率低得多。这类表格怎么沉淀、怎么配进系统,参数表这类套路的沉淀路径 有展开。
三、工具怎么配合这道闸
在现有 NX 里加装自动编程插件(不用换 NX,支持 NX 10 / 12 / 2206 / 2406),对返工链条的改变在两头:
- 源头变快:标准结构的刀路生成从小时级变成 10–20 秒级,发现不对可以立刻重出,而不是心疼已投入的两小时;
- 闸口不变:检查、试切、后处理都走 NX 原有流程,师傅的验证习惯一个不用改;
- 治具/检具件、板类、长条、圆盘薄壁、非标自动化零件这类适用件,特征识别自动选刀,把”选错刀、配错参”这类低级错源先堵住。
工具不会让检查变多余——它让检查值得:值得检查的,是真正需要判断的地方,而不是每一刀的坐标。
四、结论与下一步
返工账的算法很简单:一次大返工的沉没成本,通常超过一个月里所有”多花的编程时间”。把闸守住,把重复交给工具。拿不准自家适不适合上工具,先过一遍 7 问自查表(7 问自查表):
- 先把检查清单贴到机床上——零成本,今天就做;
- 【1 元试 2 次】,验证标准件的刀路质量,再决定要不要扩大使用;
- 安装说明见 下载试用,或电话 400-1611-009。
说明
- 返工传导链条为定性示意框架,不含统计数字。
- 刀路生成 10–20 秒/件、人工检查约 5 分钟/件(不可省略)、适用零件类型、支持 NX 版本:产品事实卡。
- 刀具崩刃对比图与切削参数表为站内素材库真实图片。

评论 (0)