三维图档 规范这件事,平时没人提,一上自动编程就全暴露了:特征识别读的是图,图里缺什么、多什么、乱什么,刀路里就出什么。这一篇是观点篇,立场放在前面:图档质量是自动编程的地基,地基不补,工具再快也白搭。
一、三种”图不行”,刀路里全是回声
- 特征缺失:孔没建模、腔没倒角、结构用贴片糊弄——识别出来的特征少一块,程序就少一刀;
- 实体冗余:同一位置重复实体、装配体里混着没删干净的辅助体——识别器分不清哪个是真身,轻则报警,重则刀路切错层;
- 基准与单位乱:原点乱放、单位英寸毫米混用、坐标系随手摆——刀路能出来,但装到机床上一对,全歪;
- 装配体当零件给:整台设备的装配体直接丢过来,让编程的人自己在几十个零件里找要加工的那一个——找图的时间比编程序的时间还长。
二、三维图档 规范到底规范什么
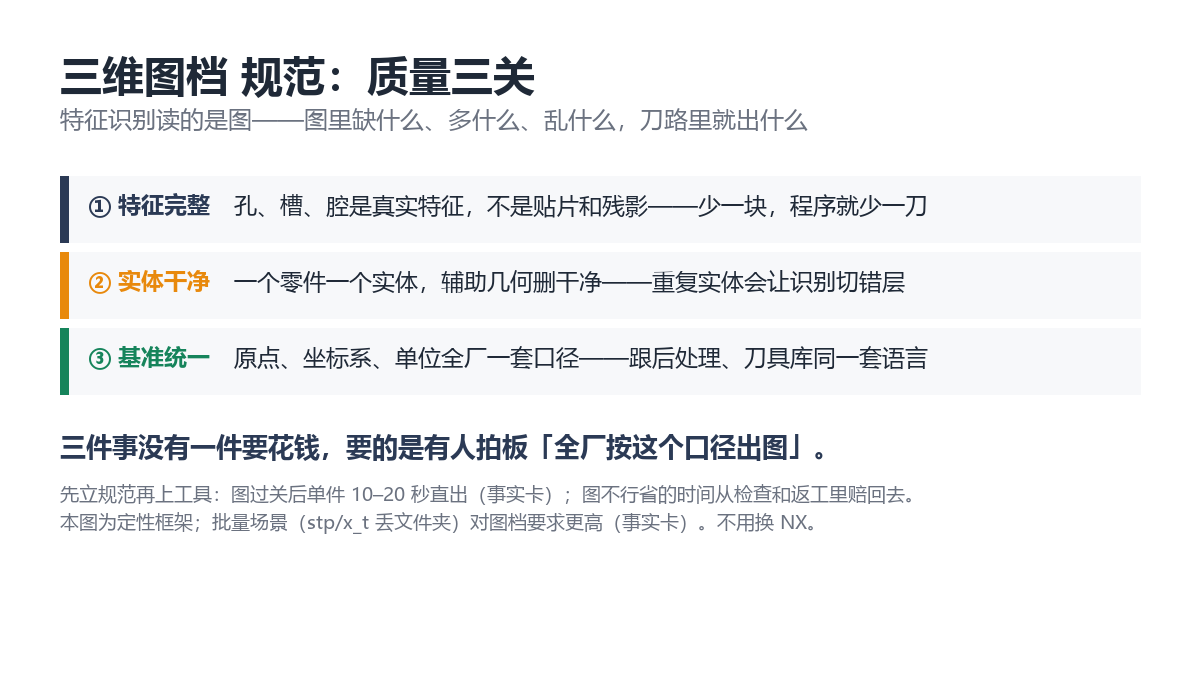
一张能直接进自动编程的三维图,至少满足三件事:
- 特征完整:孔、槽、腔都是真实特征,不是贴片和残影;
- 实体干净:一个零件一个实体,辅助几何删干净或放隐藏层;
- 基准统一:原点、坐标系、单位全厂一套口径——这套口径跟你厂的后处理、刀具库是同一套语言。
这三件事没有一件要花钱,要的是有人拍板”全厂就按这个口径出图”。拍板的人最好同时管设计和编程两头——出图口径的争议从来不是技术问题,是设计端和编程端谁迁就谁的问题:口径定在两头之间,就永远有扯不完的皮。CAD 与 CAM 的衔接本来就是一条链,图纸环节松一环,后面环环补(站内有一篇讲 CNC 图纸的专文,什么是 CNC 图纸)。
三、图档规范之后,自动编程才真正开始加速
图档过关之后,自动编程的效果是”直接兑现”的:特征自动识别、免配模板、自动选刀,单件 10–20 秒出刀路(产品实测区间),人工检查约 5 分钟/件照旧。图档不过关呢?工具照样能跑,但每一处缺特征都要人回头补——省下的时间又从检查和返工里赔回去。批量场景对图档的要求更高:stp/x_t 丢文件夹批量跑(批量跑法对图档的要求),队列里没有人工兜底,图档不规范连跑都跑不顺。
还有一层:人工检查发现的错,要往上游追溯而不是就地修——刀路少了特征,回去补特征;刀路切错层,回去删冗余实体。错在图上修在程序里,等于同一个错误每个件都要重犯一遍。把”检查发现的问题”回灌到出图口径里,规范才会越用越严,这是三维图档 规范能立住的根本机制。
所以我们的建议顺序从来是:三维图档 规范立起来,再谈自动化工具。两件事都长在现有 NX 里,不用换 NX。
四、结论与下一步
- 本周把”出图口径”定成一页纸:单位、原点、图层、特征要求——贴在建模工位上,设计端编程端各贴一份;
- 拿一张按口径重出的三维图试自动编程:【1 元试 2 次】;
- 图纸基础见 什么是 CNC 图纸;批量跑法对图档的要求见 批量跑法对图档的要求;安装见 下载试用。
说明
- 三种”图不行”、三件事:定性框架,不含统计数字;刀路生成 10–20 秒/件、人工检查约 5 分钟/件、脱离 NX 批量(stp/x_t 丢文件夹):产品事实卡。
- 图纸实拍为图库图片(来源已登记),非客户现场。
- 本篇为观点篇:观点是”图档质量决定自动编程上限”,支撑材料全部为定性拆解,不含任何统计数字。

评论 (0)