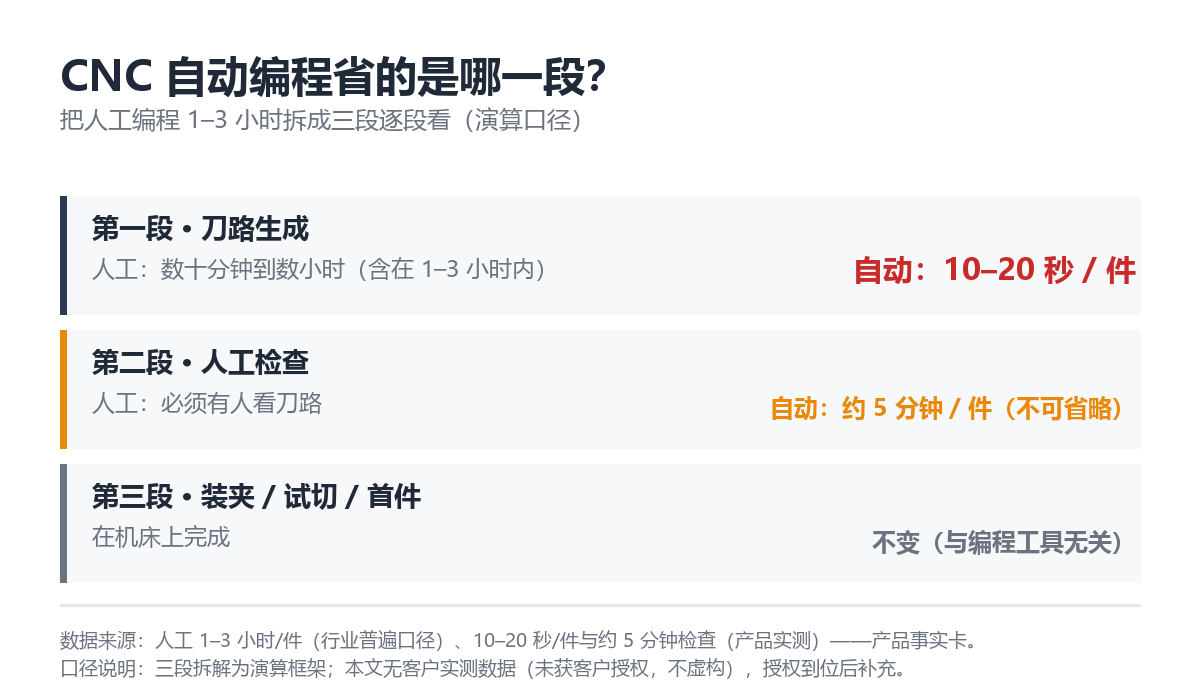
「CNC 自动编程到底能省多少时间?」——与其要一个笼统的百分比,不如把人工编程的 1–3 小时拆成三段逐段算。结论:省下的是第一段,保住的是第二段,第三段本来就与编程工具无关。 三段拆完,省多少、不省什么,一目了然。
一、先说清:为什么本文没有”客户实测”数字
排期计划里这一篇原定写”若干家客户的实测对照”。动笔前我们核对了一遍:没有拿到可以对外披露的客户授权数据。 宁可把口径说清楚,也不编三个”化名客户”出来充数。所以本文用行业普遍口径加演算,每个数字都标注来源;等客户授权到位,实测对照会补在这一节。
二、第一段:刀路生成——1–3 小时里最重的部分
人工编程最耗时间的环节:画辅助线、选工序、定参数、算刀路,来回改几轮半天就过去了。行业普遍口径是单件 1–3 小时。加装自动编程层后,这一段变成:从零识别特征、免配模板、自动选刀,单件刀路生成 10–20 秒。这是”省时间”的主体,也是所有对比里差距最大的一段。
三、第二段:人工检查——约 5 分钟,一分不省
刀路出来必须有人看:过切没有、余量对不对、装夹方向顺不顺。这一段约 5 分钟/件,是不可省略的安全垫。谁要是承诺”免检直上机床”,你反而要多留个心眼。省时间省的是重复劳动,不是省判断——这一条贯穿我们全部的口径。
四、第三段:装夹、试切、首件——本来就与编程工具无关
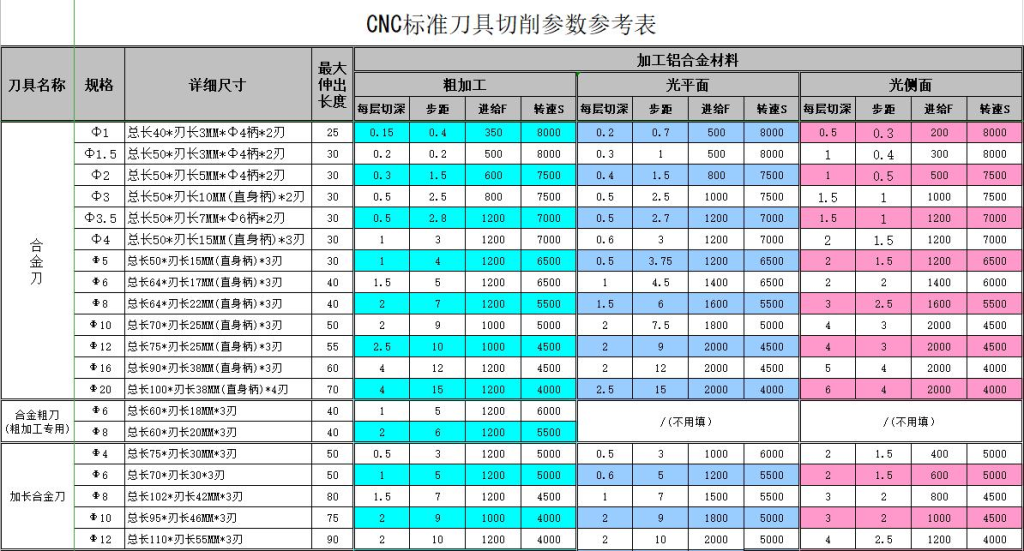
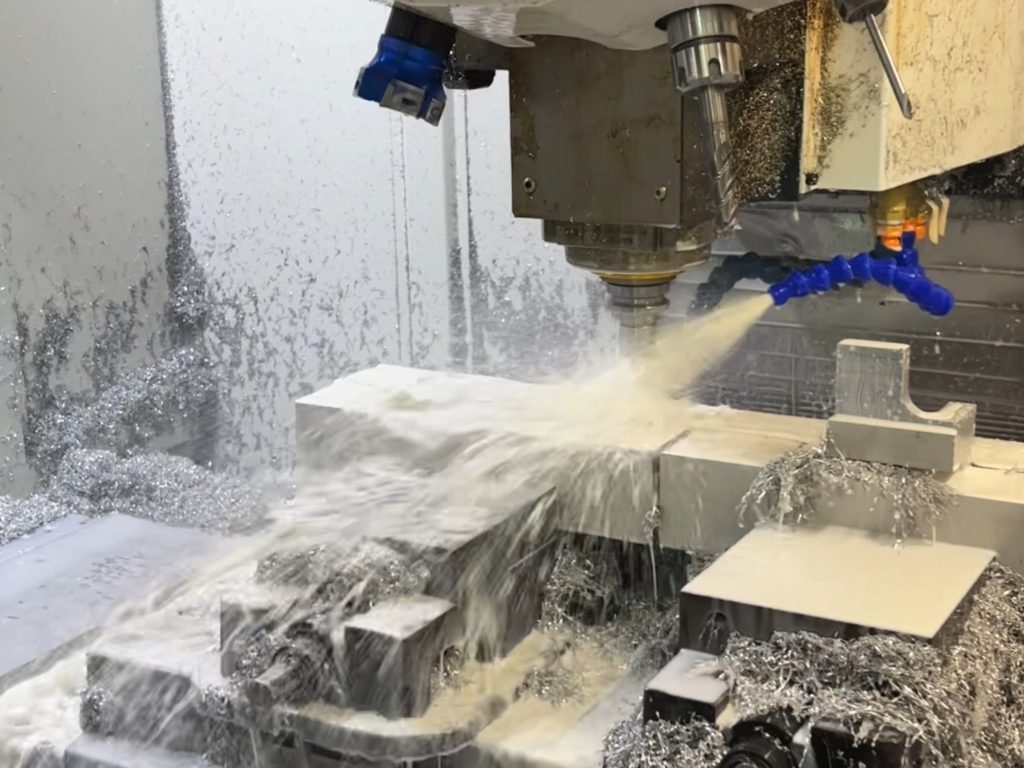
毛坯上机、对刀、试切、量尺寸——这些动作发生在机床上,换什么编程工具都不会变。这些时间不会因为换了工具而缩短,也不该被算进”省下来的时间”里——分清这一点,才不会被任何宣传数字带偏。切削参数怎么定、刀具寿命怎么判断,也还在师傅手里。下图左边是编程环节之外的那张参数表,右边是参数最终落地的车间现场:
五、三段拼起来:一张表看总账
| 环节 | 人工编程 | 加装自动编程层 | 数字来源 |
|---|---|---|---|
| 刀路生成 | 数十分钟到数小时(含在 1–3 小时内) | 10–20 秒/件 | 产品事实卡 |
| 人工检查 | —(含在总时长里) | 约 5 分钟/件 | 产品事实卡 |
| 装夹 / 试切 / 首件 | 不变 | 不变 | 结构性说明 |
| 编程环节合计 | 1–3 小时/件 | 约 5–6 分钟/件 | 演算 |
按一天 8 张图排产演算:人工侧 8–24 小时,加装后编程环节合计约 40–50 分钟——这就是”等程序”和”接着排”的差别。40 张图一批怎么排的账在 40 张图一批的排产账 里单独算过;单件口径的对照见 治具底板单件的耗时对照;如果是想用外包解决而不是上工具,按 40 张图算编程外包的总账 按张算过外包的总账。
一句话收拢:不用换 NX,也能把第一段压到秒级——工具装在你现有 NX 里,第二段第三段照旧由你的人和机床完成。把这张表贴在编程室墙上,比任何”效率提升 X%”的宣传都实用。
六、结论与下一步
- 别接受任何”效率提升 80%”式的笼统口径,追问一句:省的是哪一段。
- 用你厂的图实测第一段和第二段:【1 元试 2 次】,10 元起充。
- 版本与安装说明见 下载试用;电话 400-1611-009。
说明
- 人工 1–3 小时/件(行业普遍口径)、刀路生成 10–20 秒、人工检查约 5 分钟:产品事实卡。
- “一天 8 张图””40–50 分钟”为按上述区间的演算示例,非实测值。
- 本文不虚构客户案例:客户实测数据待授权后补充;车间与参数表配图均为站内素材库真实素材。

评论 (0)