三轴 CNC 自动编程这个能力有明确的边界:我们只做三轴,复杂曲面模具、异形特殊几何、非常规工艺明确不做。 这篇文章是专门来”劝退”的——把做不了的零件一次说清楚,比把能做的一直重复更有用。看似反销售,实际上它替双方省时间:不合适的人早点走,合适的人才会信你说的其他话。
一、三轴 CNC 自动编程:为什么主动说边界
先说清动机。一套自动编程工具如果用在不合适的零件上,会出两种结果:
- 识别不出来:曲面破损、面不缝合、特征被异形几何打断,识别结果是错的,人还得从头改——比手工编更费时间
- 识别出来了但不可用:刀路出的方向对,但工艺要求(五轴联动、特殊刀具路径)它满足不了
两种情况都对客户是净损失。所以边界不是”我们的弱点”,而是适用范围。买工具的钱要花在能接住的活上,接不住的活老老实实人工做——这也是我们建议的合作方式。
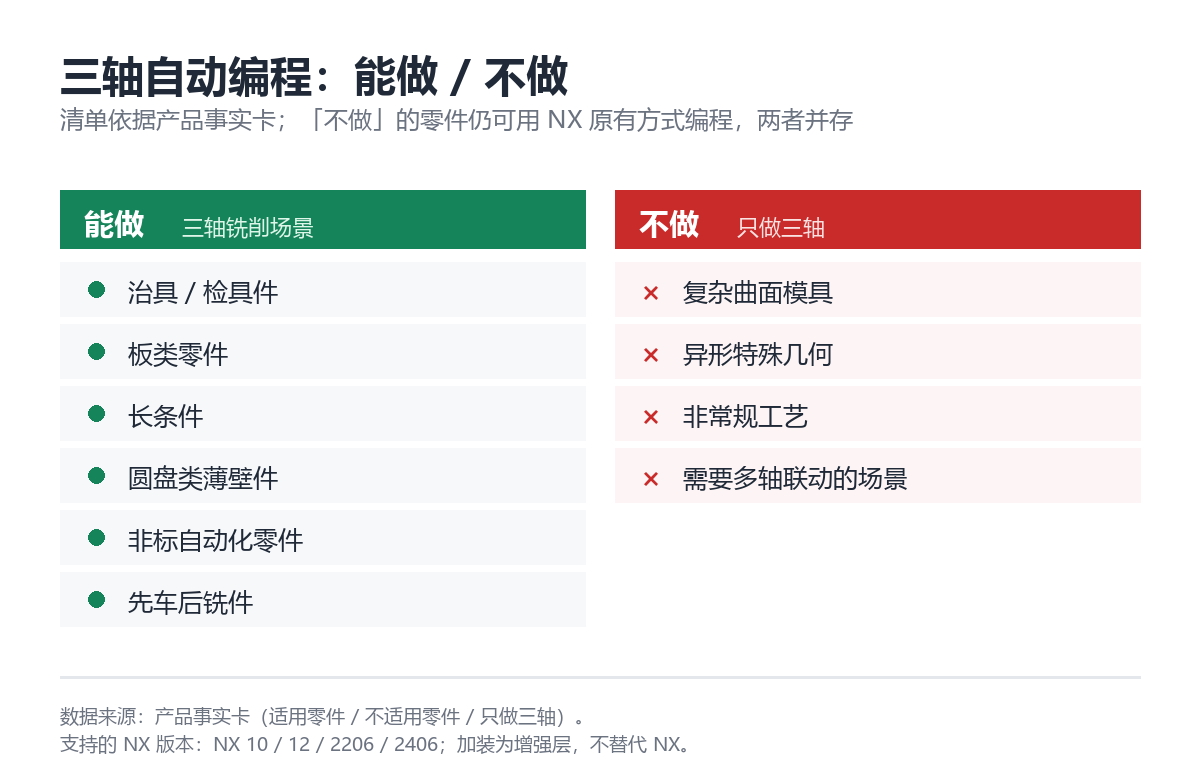
二、能做 / 不做,双栏列清楚
| 能做 | 不做 |
|---|---|
| 治具 / 检具件 | 复杂曲面模具 |
| 板类零件 | 异形特殊几何 |
| 长条件 | 非常规工艺 |
| 圆盘类薄壁件 | 需要多轴联动的场景 |
| 非标自动化零件 | — |
| 先车后铣件 | — |
每一类”不做”背后都是同一条原因:我们只做三轴。
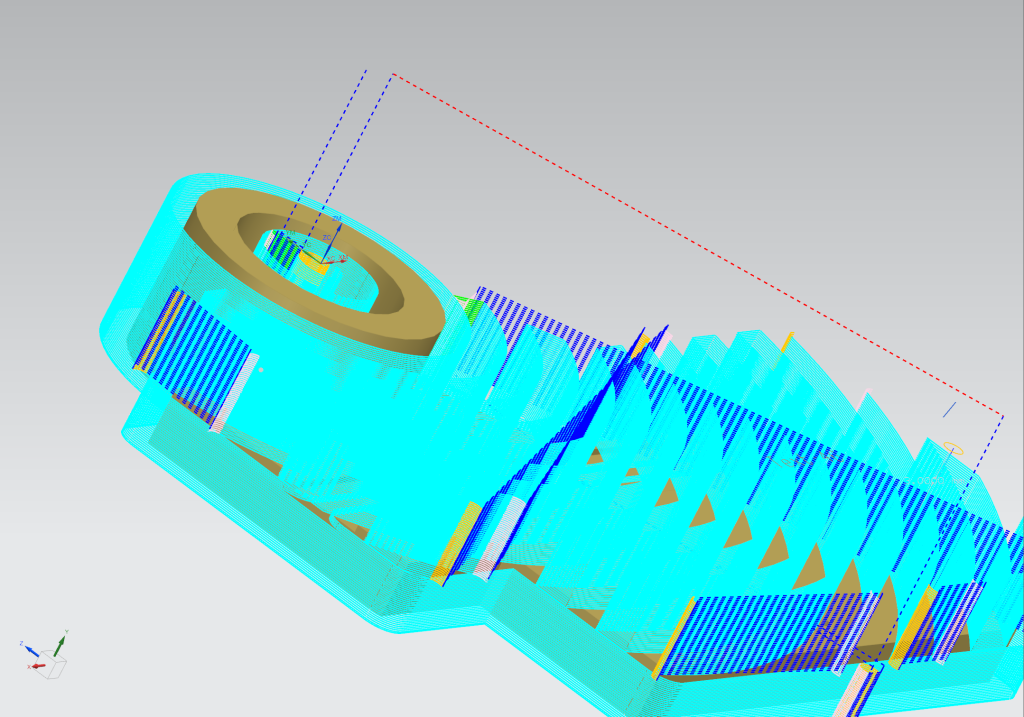
- 复杂曲面模具不做:球刀跟随、曲面光顺、模具的脱模斜度与拔模分析,这些是三轴自动编程的短板。下图是一张复杂曲面类零件的刀路,可以直观感受它的走刀形态与前面几张治具/板类件的差别:
- 异形特殊几何不做:特征识别依赖几何的规律性。几何一旦不规则,识别就会给出错的工序——错的工序比没有工序更危险。
- 非常规工艺不做:特种加工、深孔、超精等不在 CAM 编程层解决,工具接不了。
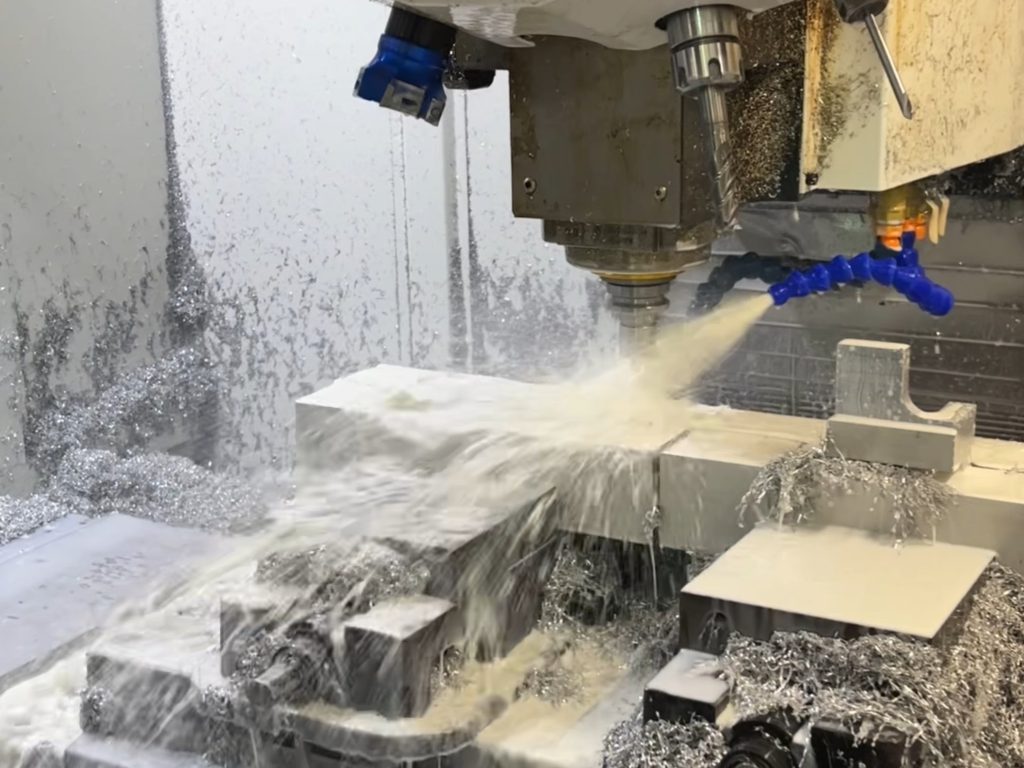
而三轴铣削场景长什么样,可以对照这张现场实拍:
三、怎么自查:三个问题问自己
不用看工具介绍,先问自己三句话:
- 我厂主力零件,形状有没有规律? 孔系、台阶、型腔这些特征重复出现的,适合;每张图都在做曲面的,不适合。
- 我厂机床是三轴还是多轴? 这套工具是给三轴机床做编程的;多轴联动的活不在它的范围内。
- 我厂的工艺有没有超出常规铣削? 有特种工艺、深孔、超精的,那部分仍然要走原来的路子。
三句话都过关,再往下谈。这也是为什么我们反复说不用换 NX——不是让你换软件,是在你现在的 NX 里加一层;三轴之外的活,NX 本来该怎么编还怎么编,两边不冲突。
三周下来,我们从”这些零件我们怎么编”讲到”我们到底能编哪些”:治具底板的耗时账(D15)、治具/检具件的三个坑(D16)、板类零件的批量排产(D17)、长条件与薄壁件的两个翻车点(D18)、圆盘件换装夹的复用逻辑(D19)、非标件为什么不该配模板(D20),加上这篇的边界清单(D21)。
链条其实是一句话:把”特征重复”的那部分编程交出去,剩下的工艺判断留在人手里。 换软件不解决这个问题,加装才解决。
想看清”换掉 NX”这条路要付多少代价,换掉 NX 的六笔隐性成本 逐项算过;如果你更关心不同工具在轴数边界上的差异,轴数边界与联网要求的四维度对照 有四维度对照;主力做模具的厂,模具加工的应用案例(错位而非竞争) 里那个模具加工案例说明我们是错位而非竞争。
四、结论与下一步
- 这一周的结论不是”我们什么都能做”,而是知道边界在哪比知道能力在哪更重要。
- 判断值不值得试:拿你厂最难的一张图去跑,接不住你 10 分钟内就会知道——【1 元试 2 次】,10 元起充。
- 版本与安装要求见 下载试用;电话 400-1611-009。
说明
- 能做 / 不做的零件清单、只做三轴的定位、支持版本(NX 10 / 12 / 2206 / 2406)均来自产品事实卡。
- 边界结论是能力范围说明,不含任何性能承诺;”不做的零件”仍可用 NX 原有方式编程,与本工具并存。
- 本文配图中复杂曲面刀路为不做类别的示例,不代表产品能力。

评论 (0)