UG 特征识别(AFR)功能本身是真的——NX 里确实自带。但”功能存在”和”车间天天在用”之间,隔着一整段配置与维护的工程。这篇把这段距离拆开,结论先说:卡住大多数厂的从来不是功能,而是没人持续养它。
一、”NX 本来就有”这句话,对在哪
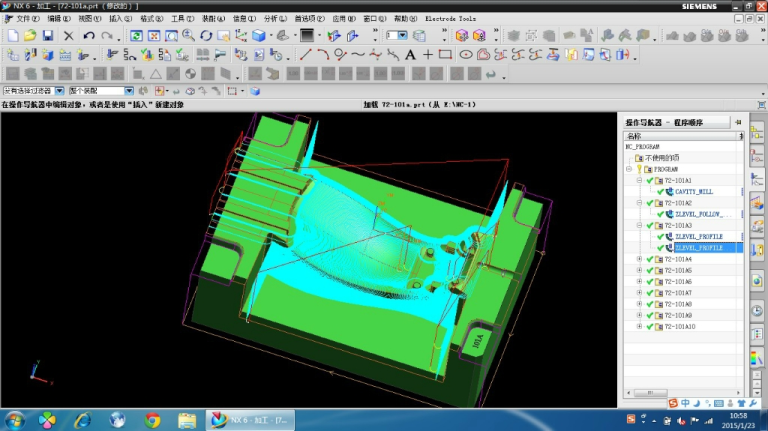
先承认事实。NX 的自动特征识别(AFR)确实能把孔、槽、台阶这类特征从模型里认出来,再挂到对应的加工操作上。站内有文章讲过完整的 零件模型导入与特征识别的完整流程,也有讲 特征识别与自动刀具选择——功能是真的,不是宣传话术,这一点我们从不否认。
问题出在下一句:”所以不用再花钱了。”这句话跳过了从”功能存在”到”稳定可用”之间的整段距离。UG 特征识别用不起来,绝大多数不是坏在功能上,是坏在这段距离上。
二、用起来,要过三道门
第一道门:配置。 AFR 的识别结果高度依赖加工环境、识别参数与模板的配置。同一批零件,配置对了识别得干净利落,配置错了识别出来一堆要手工修的操作。识别失败怎么办?特征识别失败时如何进行手动干预 讲的就是这一步——注意这个词:人工干预。它出现的频率,决定了这个功能在你厂里到底是”自动”还是”半自动”。
第二道门:非标件的长尾。 治具、检具、非标小批量件的共同点是”这一件和上一件不一样”。特征识别擅长的是标准特征;特征越杂、几何越特殊,人工干预就越多。这是结构性问题,不是熟练度问题——练三个月解决不了”零件本身长得不标准”。
第三道门:维护。 配置不是一次性工程。NX 版本升级、新零件类型、工艺变更,都会让原来调好的配置慢慢失效。要有人持续养它——而这个人本身的成本,往往就是当初想省下来的那笔钱。
三、识别出来,不等于程序出来
就算三道门都过了,还有最后一公里:识别出的特征要变成刀路,中间还有选刀、切削参数、走刀策略、后处理。每一步都吃工时,每一步都依赖经验。特征识别与自动工序生成 把这段流程讲得很清楚——数一下里面有多少环节需要人来定,就明白”识别”只是开头。
四、两条现实路线
把三道门摊开之后,厂里通常只剩两条现实路线:
| 路线 | 前提 | 适合谁 |
|---|---|---|
| 自己把 NX 原生功能配置到位 | 有专职工程师 + 零件特征相对标准化 | 大厂、品种稳定的厂 |
| 在现有 NX 上加装一层自动编程 | 不想配、也配不起专人 | 非标杂件多、编程人力紧的厂 |
第二条路线就是麟思在做的事:从零识别特征、免配模板,自动选刀,单件 10–20 秒出刀路,含人工检查约 5 分钟 / 件。支持 NX 10 / 12 / 2206 / 2406——不用换 NX,它在你的 NX 里面工作,装夹习惯、刀具库、后处理约定全部保留。已有模板的厂也不吃亏,工具支持模板协同,老模板继续用。
边界照旧说清:复杂曲面模具、异形特殊几何、非常规工艺,仍然需要人工判断——工具接管的是”特征重复、套路固定”的那部分,接管不了的我们直说。
结论与下一步
- “NX 本来就有”不假,但用起来要过配置、长尾、维护三道门,每道门都要人或工时去填。
- 有专职工程师、零件标准化的厂,养原生功能是一条正路;没有的厂,与其让功能躺着,不如在 NX 上加装一层。
- 想验证识别效果,别拿标准件,拿你最杂的那张非标图去试:【1 元试 2 次】,10 元起充;也可以先 下载试用 装上看界面。
说明
- AFR 功能与配置口径,来自 NX 公开功能描述与站内既有文章,未引用任何无法核实的具体参数。
- 耗时数据(10–20 秒 / 件、含检查约 5 分钟 / 件)来自产品实测;行业人工 1–3 小时 / 件为公开口径。
- 价格与版本信息以官方版本与价格页为准。

评论 (0)